คำถามที่พบบ่อยเกี่ยวกับเครื่องตัดชั้นในรองเท้า ASFROM
คำถามที่พบบ่อยเกี่ยวกับเครื่องตัดชั้นในรองเท้า ASFROM
คำถามและคำตอบเกี่ยวกับฐานเครื่องตัดชั้นในรองเท้า
1. ข้อมูลพื้นฐานของผลิตภัณฑ์
คำถามที่ 1: เครื่อง Skiving BMF‑228 สำหรับแผ่นรองเท้าคืออะไร?
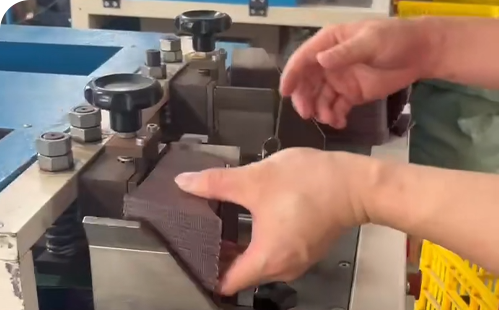
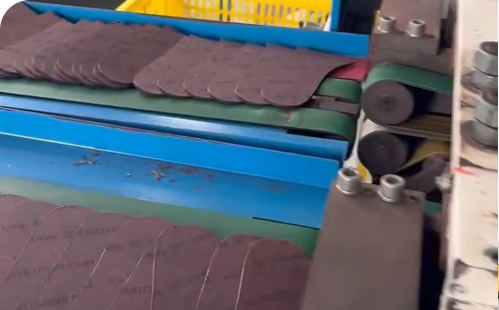
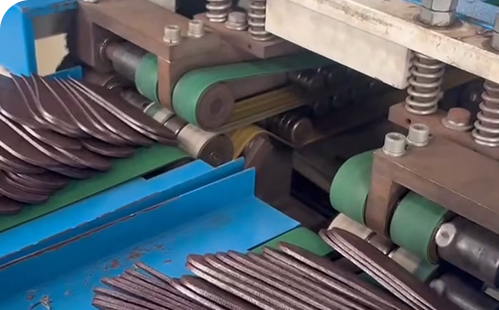
A1: เครื่องสคิฟ BMF‑228 สำหรับแผ่นรองเท้า เป็นอุปกรณ์การกัดและสคิฟพิเศษ สำหรับการแปรรูปแผ่นกลางในการผลิตรองเท้า ด้วยโครงสร้างการป้อนแนวราบแบบเชิงเส้น เครื่องนี้สามารถส่งและทำให้แผ่นรองเท้าด้านซ้ายและขวาบางลงได้ทุกขนาดด้วยความเร็วสูง ไม่จำเป็นต้องปรับพารามิเตอร์สำหรับชิ้นงานที่มีความหนาตั้งแต่ 0.75–4.0 มม. เครื่องนี้รองรับการจัดเรียงชิ้นงานอัตโนมัติและการนับจำนวนชิ้นงานผลิตด้วยระบบอิเล็กทรอนิกส์ ชิ้นงานที่ผ่านการกัดมีความแม่นยำทางมิติสูงโดยไม่ต้องขัดผิวเพิ่มเติม จึงเหมาะสำหรับการผลิตพื้นรองเท้าชั้นกลางแบบมาตรฐานในปริมาณมากในโรงงานผลิตรองเท้า.
คำถามที่ 2: พารามิเตอร์ทางเทคนิคหลักของเครื่อง Skiving BMF‑228 สำหรับแผ่นรองเท้าคืออะไร?
A2:
1. หมายเลขรุ่น: BMF‑228
2. แรงดันไฟฟ้า: 380V/50HZ 3 เฟส
3. กำลัง:5HP
4. ความสามารถในการผลิต: 15,000 คู่ / 8 ชั่วโมง
5. ความหนาของชิ้นงานที่ใช้งานได้: 0.75–4.0 มม. (ไม่จำเป็นต้องปรับพารามิเตอร์ภายในช่วงนี้)
6. ขนาดเครื่อง: 950×1600×1300 มม.
7.N.W: 600 กก.
คำถามที่ 3: คุณสมบัติหลักของเครื่อง Skiving BMF‑228 สำหรับแผ่นรองเท้าคืออะไร?
A3:
1. ระบบป้อนแบบเส้นตรงแนวนอนช่วยให้การขนส่งวัสดุเป็นไปอย่างเสถียรและลดข้อผิดพลาดในการผลิต สามารถใช้งานได้กับวัสดุต่าง ๆ แผ่นรองพื้นที่มีความหนา 0.75–4.0 มม. สามารถผลิตได้โดยไม่ต้องปรับเปลี่ยนค่าพารามิเตอร์ สำหรับคำสั่งซื้อที่มีหลายสเปก.
2. ความแม่นยำในการกัดสูง ไม่มีข้อผิดพลาดด้านมิติสำหรับแผ่นรองเท้าที่ผ่านการกัด เพื่อให้ตรงตามข้อกำหนดการผลิตมาตรฐาน.
3. รองรับการจัดวางชิ้นงานอัตโนมัติและการนับจำนวนการผลิตแบบอิเล็กทรอนิกส์ เพื่อการวิเคราะห์ข้อมูลและบริหารจัดการการผลิตที่สะดวกสบาย.
4. การออกแบบที่ไม่ต้องขัดผิวช่วยทำให้ขั้นตอนต่อไปง่ายขึ้น การใช้งานที่สะดวกสำหรับผู้ปฏิบัติงานที่มีทักษะทั่วไป ช่วยลดต้นทุนและเพิ่มประสิทธิภาพ.
2. อุตสาหกรรมและวัสดุที่เหมาะสำหรับการใช้งาน
คำถามที่ 4: เครื่อง Skiving BMF‑228 สำหรับพื้นรองเท้าสามารถแปรรูปผลิตภัณฑ์และวัสดุใดได้บ้าง?
A4: ใช้สำหรับการกัดและตัดผิวด้วยความเร็วสูงของแผ่นกลางรองเท้าซ้าย-ขวาทุกขนาด สามารถใช้งานร่วมกับแผ่นพื้นรองเท้าที่ทำจากวัสดุหลายชนิดที่มีความหนาตั้งแต่ 0.75 ถึง 4.0 มม.
คำถามที่ 5: เครื่องตัดแบบ Skiving BMF‑228 สำหรับพื้นรองเท้าถูกใช้ในสถานการณ์การผลิตใดเป็นหลัก?
A5: ใช้ในขั้นตอนการกัดก่อนการผลิตในโรงงานผลิตรองเท้า เพื่อการตัดบางชั้นกลางของแผ่นรองเท้าในกระบวนการผลิตจำนวนมาก ชิ้นงานที่ผ่านกระบวนการแล้วสามารถส่งต่อไปยังเครื่องพับ (A‑292 / AFB‑202) เพื่อดำเนินการพับขอบต่อไป.
3. ความสะดวกในการใช้งาน การติดตั้ง และการทดสอบระบบ
คำถามที่ 6: เครื่องตัดแบบ Skiving BMF‑228 สำหรับพื้นรองเท้าต้องมีเงื่อนไขการใช้งานอย่างไร?
A6:แหล่งจ่ายไฟฟ้า: 380V 50Hz สามเฟส ต้องมีระบบต่อดินป้องกันที่เชื่อถือได้ ไม่จำเป็นต้องใช้แหล่งอากาศจากภายนอก ให้จัดพื้นที่สำหรับช่องจ่ายออกไว้ในโรงงาน แนะนำให้ใช้อุปกรณ์เก็บฝุ่นเพื่อเก็บเศษวัสดุจากการกัด.
คำถามที่ 7: ข้อกำหนดในการติดตั้งและวางเครื่อง Skiving BMF‑228 สำหรับแผ่นรองเท้าคืออะไร?
A7: วางเครื่องบนพื้นเรียบ แข็ง และรับน้ำหนักได้ น้ำหนัก 600 กก. ต้องมีฐานรองรับที่เหมาะสม จัดพื้นที่ให้เพียงพอที่ทางเข้าและทางออกเพื่อให้ชิ้นงานเคลื่อนผ่านได้ หลีกเลี่ยงการวางเครื่องในสภาพแวดล้อมที่มีความชื้น และดำเนินการป้องกันการสะสมของเศษวัสดุ.
คำถามที่ 8: ขั้นตอนการทดสอบการทำงานอย่างครบถ้วนของเครื่อง Skiving BMF-228 สำหรับแผ่นรองเท้าคืออะไร?
A8:
1. ตรวจสอบให้แน่ใจว่ามีแหล่งจ่ายไฟฟ้าสามเฟส 380V ที่เชื่อถือได้และมีการต่อสายดิน; ตรวจสอบอุปกรณ์ยึดทั้งหมด.
2. ตรวจสอบสภาพของใบตัดเพื่อดูว่ามีรอยสึกหรอหรือความเสียหายหรือไม่; ตรวจสอบให้แน่ใจว่ากลไกการป้อนทำงานได้อย่างราบรื่น.
3. ดำเนินการทดสอบด้วยแผ่นรองพื้นมาตรฐานความหนา 0.75–4.0 มม. ไม่จำเป็นต้องตั้งค่าพารามิเตอร์เพิ่มเติมในช่วงความหนาดังกล่าว.
4. วัดความแม่นยำทางมิติของตัวอย่างทดลอง เริ่มการผลิตจำนวนมากหลังจากตัวอย่างได้รับการอนุมัติ.
5. เครื่องนับอิเล็กทรอนิกส์จะนับจำนวนชิ้นงานที่ผลิตออกมาโดยอัตโนมัติระหว่างกระบวนการผลิต ชิ้นงานที่เสร็จแล้วสามารถส่งต่อไปยังขั้นตอนการพับถัดไปได้ทันที.
6. ปิดแหล่งจ่ายไฟฟ้าหลังการผลิต และทำความสะอาดเศษวัสดุจากการกัดภายในเครื่อง.
คำถามที่ 9: มีมาตรการป้องกันใดบ้างในการทำงานที่เกี่ยวข้องกับความหนาของชิ้นงาน?
A9: ไม่จำเป็นต้องปรับพารามิเตอร์สำหรับแผ่นรองพื้นความหนา 0.75–4.0 มม. ชิ้นงานที่มีความหนานอกเหนือจากช่วงนี้ไม่สามารถป้อนเข้าเครื่องได้โดยตรง; ต้องประเมินความเข้ากันได้ของกระบวนการและเครื่องจักร สำหรับวัสดุที่มีความหนาผันผวนมาก ให้ดำเนินการตรวจสอบตัวอย่างขนาดของผลิตภัณฑ์สำเร็จรูป.
4. โครงสร้างและส่วนประกอบของเครื่อง
คำถามที่ 10: ส่วนประกอบหลัก 5 ส่วนของเครื่อง Skiving BMF‑228 สำหรับทำแผ่นรองเท้าคืออะไร?
A10:ชุดแกนโมดูลาร์ 5 ชุด:
1. ชุดประกอบโครงเครื่องกล; 2. ระบบป้อนแนวราบแบบเชิงเส้น; 3. ชุดหัวตัดมิลลิ่ง; 4. ชุดจัดเรียงชิ้นงานและเซ็นเซอร์นับชิ้นงาน; 5. ระบบควบคุมไฟฟ้า.
‑โครงเครื่องกล: โครงที่ทนทาน, โต๊ะทำงานที่มีช่องเข้า-ออก.
‑กลไกการป้อนแบบเส้นตรงแนวนอน: ชุดระบบส่งกำลังแบบลำเลียง.
‑ชุดเครื่องมือตัดมิลลิ่ง: เครื่องมือตัดมิลลิ่งและตัวจับเครื่องมือตัด.
‑ชุดจัดเรียงชิ้นงานและเซ็นเซอร์นับชิ้นงาน: กลไกการคัดแยกและเซ็นเซอร์นับชิ้นงานแบบอิเล็กทรอนิกส์‑.
‑ระบบควบคุมไฟฟ้า: ตู้ไฟฟ้าหลัก, หน่วยขับเคลื่อน, โมดูลแสดงผลตัวนับ.
คำถามที่ 11: กลไกการป้อนแบบเส้นตรงแนวนอนมีหน้าที่อะไร?
A11: ช่วยให้การขนส่งแผ่นรองเท้าเป็นไปอย่างเสถียรและต่อเนื่องด้วยความเร็วสูง ลดความผิดพลาดด้านขนาดที่เกิดจากการป้อนวัสดุ และรับประกันความสม่ำเสมอในการผลิตในกระบวนการผลิตจำนวนมาก.
คำถามที่ 12: หน้าที่ของชุดเซ็นเซอร์นับจำนวนแบบอิเล็กทรอนิกส์คืออะไร?
A12: ทำงานร่วมกับระบบจัดเรียงชิ้นงานอัตโนมัติเพื่อนับชิ้นงานที่ผ่านกระบวนการผลิตโดยอัตโนมัติ ฝุ่นที่สะสมบนเซ็นเซอร์อาจทำให้การนับไม่ครบหรือผิดพลาด จึงจำเป็นต้องทำความสะอาดอย่างสม่ำเสมอ.
5. ความปลอดภัย การบำรุงรักษา และการแก้ไขปัญหา
คำถามที่ 13: มีข้อควรระวังด้านความปลอดภัยใดบ้างสำหรับเครื่องตัด BMF‑228 ที่ใช้ตัดพื้นรองเท้า?
A13:
1. เครื่องนี้ใช้แหล่งจ่ายไฟสามเฟส 380V และต้องต่อสายดินอย่างถูกต้องเพื่อป้องกันอันตรายจากไฟฟ้าช็อก.
2. ระหว่างการทำงาน ให้หลีกเลี่ยงการนำมือเข้าใกล้ช่องป้อนวัสดุและพื้นที่ตัดของใบมีด เพื่อป้องกันการบาดเจ็บจากการตัด.
3. ปิดแหล่งจ่ายไฟหลักก่อนดำเนินการบำรุงรักษา ทำความสะอาดเศษวัสดุ หรือเปลี่ยนใบตัด.
4. ใช้ระบบป้องกันการกระจายของเศษวัสดุ เพื่อป้องกันไม่ให้เศษวัสดุกระจายออกไป.
5. ห้ามบุคคลที่ไม่มีความเชี่ยวชาญเปิดตู้ควบคุมไฟฟ้า.
คำถามที่ 14: แผนการบำรุงรักษาเครื่อง Skiving BMF‑228 สำหรับแผ่นรองเท้าเป็นอย่างไร?
A14:ต่อแต่ละกะ: ทำความสะอาดเศษวัสดุจากการกัดภายใน; ตรวจสอบสภาพการทำงานของระบบป้อนวัสดุ; ตรวจสอบการทำงานของฟังก์ชันการนับ.
รายสัปดาห์: ตรวจสอบความสึกหรอของใบตัดมิลลิ่ง และเปลี่ยนใบตัดที่สึกหรออย่างรุนแรง; ตรวจสอบอุปกรณ์ยึดของชิ้นส่วนระบบส่งกำลัง.
ทุกครึ่งปี: ปรับให้แน่นหัวต่อไฟฟ้า; ตรวจสอบความสึกหรอของโซ่และสายพานส่งกำลัง; ปรับเทียบเซ็นเซอร์นับจำนวน.
ประจำปี: ทำการซ่อมบำรุงเครื่องอย่างครบถ้วน ตรวจสอบระดับการสึกหรอของหน่วยการกัดและชิ้นส่วนระบบส่งกำลัง และเปลี่ยนชิ้นส่วนที่เก่าและสึกหรอ.
คำถามที่ 15: ข้อผิดพลาดที่พบบ่อยและแนวทางแก้ไขปัญหา?
A15:
- ความคลาดเคลื่อนของขนาดหลังการแปรรูป: ตรวจสอบกลไกการป้อนแนวเส้นตรงในแนวนอนเพื่อให้การลำเลียงเป็นไปอย่างเสถียร; ตรวจสอบสภาพการสึกหรอของใบมีดกัด.
- การนับไม่ถูกต้อง / ขาดการนับ: ทำความสะอาดฝุ่นบนพื้นผิวของเซ็นเซอร์นับ; ตรวจสอบตำแหน่งการติดตั้งเซ็นเซอร์.
- พื้นผิวหลังการกัดไม่เรียบ: ตรวจสอบความสึกหรอของใบกัดและเปลี่ยนใบกัดที่สึกหรอ; ตรวจสอบความเร็วการป้อนที่ผิดปกติ.
- การติดขัดในการป้อนอาหาร: ทำความสะอาดเศษวัสดุภายในช่องป้อนอาหาร; ตรวจสอบน็อตยึดระบบส่งกำลังที่หลวม.
6. การเลือกแบบจำลอง
คำถามที่ 16: ลูกค้าประเภทใดที่เหมาะสำหรับเครื่อง Skiving BMF‑228 สำหรับพื้นรองเท้า?
A16: แนะนำสำหรับโรงงานผลิตรองเท้า เพื่อการตัดผิวชั้นกลางของรองเท้าแบบจำนวนมากในขั้นตอนก่อนการผลิต เหมาะสำหรับชิ้นงานที่มีความหนาหลักๆ ระหว่าง 0.75–4.0 มม. ซึ่งต้องการการทำงานโดยไม่ต้องตั้งค่าพารามิเตอร์ และผลิตได้ปริมาณสูงถึง 15,000 คู่ต่อกะ 8 ชั่วโมง สำหรับการพับขอบหลังการตัดบาง ให้เลือกเครื่องพับ A-292 หรือ AFB-202 สำหรับงานติดฉลากด้วยระบบถ่ายเทความร้อน ให้เลือกซีรีส์ AF-IM / ALT.