ASFROM आरएफ वेल्डिंग मशीन अक्सर पूछे जाने वाले प्रश्न
ASFROM आरएफ वेल्डिंग मशीन अक्सर पूछे जाने वाले प्रश्न
आरएफ वेल्डिंग मशीन आधार प्रश्नोत्तर
1. मूल उत्पाद जानकारी
प्रश्न 1: HF-815 डबल-हेड न्यूमैटिक हाई-फ़्रीक्वेंसी वेल्डिंग मशीन क्या है?
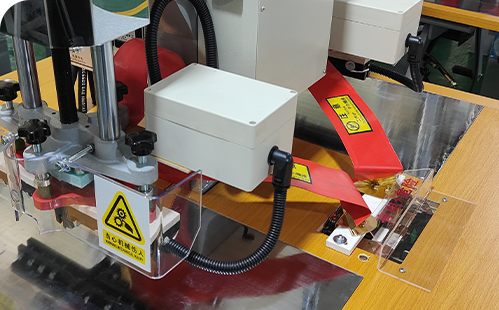
ए1:HF-815 डबल-हेड न्यूमैटिक हाई-फ़्रीक्वेंसी वेल्डिंग मशीन एक है उच्च-आवृत्ति वेल्डिंग मशीन जैसे उद्योगों के लिए विशेष रूप से डिज़ाइन किया गया फुटवियर और परिधान, सामान, चिकित्सा आपूर्ति, हवा से भरने वाले खिलौने, पैकेजिंग बैग और ऑटोमोटिव इंटीरियर. यह विभिन्न सामग्रियों को जोड़ने और आकार देने के लिए उपयुक्त है, जिनमें शामिल हैं कृत्रिम चमड़ा, जालीदार कपड़ा, ईवीए, फोम, टीपीयू और हॉट मेल्ट चिपकने वाले पदार्थ. यह मशीन एक है उच्च-आवृत्ति यंत्र जो एक के माध्यम से उच्च-आवृत्ति वाला विद्युत चुम्बकीय क्षेत्र उत्पन्न करता है वैक्यूम ट्यूब स्व-उत्तेजित दोलक. कार्यखंड को ऊपरी और निचले इलेक्ट्रोड के बीच रखा जाता है और उच्च आवृत्ति वाले विद्युत चुम्बकीय क्षेत्र को लागू किया जाता है। कार्यखंड के आंतरिक अणु उच्च गति से गति करने के लिए उत्तेजित होते हैं, घर्षण के माध्यम से ऊष्मा उत्पन्न करते हैं, जिससे सामग्री पिघल जाती है। साँचे के दबाव के तहत, वेल्डिंग या एम्बॉसिंग का उद्देश्य पूरा होता है। मशीन में एक द्वि-शीर्षीय वातचालित प्रणाली, उच्च-आवृत्ति जनरेटर, मजबूत संरचना और संचालन मंच, सुरक्षा-उन्मुख मानवीय डिजाइन और उच्च दक्षता, किफायती और व्यावहारिक लक्षण.
प्रश्न 2: HF-815 का उपयोग किस लिए किया जाता है?
ए2:यह मुख्य रूप से के लिए उपयोग किया जाता है। बंधन और आकार देना. विशिष्ट अनुप्रयोगों में शामिल हैं:
-
बंधन और आकार देना के कृत्रिम चमड़ा.
-
बंधन और आकार देना के जालीदार कपड़ा.
-
बंधन और आकार देना के ईवीए.
-
बंधन और आकार देना के फोम.
-
बंधन और आकार देना के टीपीयू.
-
बंधन और आकार देना के हॉट मेल्ट चिपकने वाले पदार्थ.
-
उभारना और वेल्डिंग के विभिन्न आकारों वाले विभिन्न पीवीसी (पॉलीविनाइल क्लोराइड) प्लास्टिक उत्पाद, जैसे कि अलमारियाँ, खिलौने, चिकित्सा सामग्री, ट्रेडमार्क, स्टेशनरी, चप्पलें, हैंडबैग, रेनकोट, बेल्ट, ऑटोमोटिव इंटीरियर एक्सेसरीज़।.
-
की वेल्डिंग पारदर्शी ब्लीस्टर पैकेजिंग.
प्रश्न 3: HF-815 के प्रमुख तकनीकी मापदंड क्या हैं?
A3:HF-815 के प्रमुख तकनीकी मापदंड निम्नलिखित हैं:
-
मॉडल: एचएफ-815
-
एच.एफ. आउटपुट: 4 किलोवाट, 5 किलोवाट, 8 किलोवाट, 10 किलोवाट, 12 किलोवाट
-
आवृत्ति: 40.68 मेगाहर्ट्ज़ (4KW, 5KW), 27.12 मेगाहर्ट्ज़ (8KW, 10KW, 12KW)
-
विद्युत आपूर्ति: एसी380वी 50एचज़ेड 3पी
-
इनपुट पावर: 6.5KVA, 8.5KVA, 15KVA, 18KVA, 21KVA
-
आवर्ती नली: 7T84RB E3062TW, 7T85RB, 7T69RB, E3069, E3130
-
रेक्टिफायर: सिलिकॉन डायोड
-
अधिकतम दबाव: 500 किग्रा (4KW, 5KW), 500–1500 किग्रा (8KW, 10KW, 12KW)
-
ऊपरी और निचले इलेक्ट्रोड के बीच की दूरी: १७५ मिमी (4KW, 5KW, 8KW), 210 मिमी (10KW, 12KW)
-
कार्यक्षेत्र: 50 मिमी (4KW, 5KW, 8KW), 60 मिमी (10KW, 12KW)
-
इलेक्ट्रोड का आकार: 350×700 मिमी
-
ऑपरेशन: T: पैर पैडल; Taf: न्यूमैटिक और पैर पैडल
-
शुद्ध वजन: 300/320 किग्रा, 330/350 किग्रा, 350/380 किग्रा, 450/500 किग्रा, 500/550 किग्रा
-
कुल वजन: 390/410 किग्रा, 420/440 किग्रा, 470/500 किग्रा, 500/550 किग्रा, 550/600 किग्रा
-
माप: 1180×1700×1650 मिमी, 1180×1700×1800 मिमी, 1180×1950×1900 मिमी
मैनुअल (HF-815-5KW) से पूरक पैरामीटर:
-
आरएफ पावर: 5000 वाट
-
ट्यूब मॉडल: सात टी आठ पांच आर बी
-
आवृत्ति: 27.12 मेगाहर्ट्ज़
-
वेल्डिंग समय सीमा: 0~10 सेकंड
-
ऊपरी इलेक्ट्रोड टेम्पलेट क्षेत्र: 120×300 (मिमी²)
-
इलेक्ट्रोडों के बीच अधिकतम दूरी: 100 मिमी
-
ऊपरी इलेक्ट्रोड टेम्पलेट क्षेत्र: 50~60 मिमी
-
कार्यशील वायु दबाव: 5-8 किग्रा/सेमी²
-
अधिकतम ठोस वेल्डिंग क्षेत्र: 250 वर्ग सेमी
-
अधिकतम वेल्डिंग धारा: 0.8ए
-
मशीन के आयाम: 1800×1100×1800 मिमी
-
एन.डब्ल्यू: 350 किलोग्राम
द एच.एफ. आउटपुट और इनपुट पावर वेल्डिंग क्षमता को प्रभावित करना, आवर्ती आवृत्ति वेल्डिंग के प्रभाव को प्रभावित करता है, अधिकतम दबाव वेल्डिंग की मजबूती को प्रभावित करता है, इलेक्ट्रोडों के बीच की दूरी और कार्यक्षेत्र संसाधित सामग्री की मोटाई निर्धारित करें, और इलेक्ट्रोड का आकार संसाधित सामग्री क्षेत्र निर्धारित करता है।.
चौथा प्रश्न: HF-815 की मुख्य विशेषताएँ क्या हैं?
ए4:मुख्य विशेषताएँ शामिल हैं:
-
द्वि-शीर्षीय वातचालित प्रणालीइसमें दो हेड वाली ऊर्ध्वाधर न्यूमैटिक असेंबली है, जो स्वतंत्र या बारी-बारी से संचालित हो सकती है। यह मजबूत, सीलबंद वेल्ड्स के लिए स्थिर, समान दबाव प्रदान करती है। यह विशेष रूप से उन प्रक्रियाओं के लिए उपयुक्त है जिनमें ठंडक समय की आवश्यकता होती है, जिससे समग्र दक्षता में सुधार होता है।.
-
उच्च-आवृत्ति जनरेटर: आवृत्तियों के साथ वैक्यूम ट्यूब दोलन तकनीक का उपयोग करते हुए 27.12MHz/40.68MHz, यह विभिन्न सामग्रियों और प्रक्रियाओं को समायोजित करने के लिए समय, दबाव और तापमान के सटीक समायोजन के साथ तीव्र हीटिंग प्रदान करता है।.
-
मजबूत संरचना और संचालन मंचयह कैबिनेट विद्युत नियंत्रणों और कूलिंग सिस्टम को एकीकृत करता है, जिसमें एक विशाल कार्य सतह है जो कस्टम मोल्ड इंस्टॉलेशन का समर्थन करती है, जिससे दीर्घकालिक स्थिर संचालन सुनिश्चित होता है।.
-
सुरक्षा-उन्मुख मानवीय डिज़ाइन: इसमें ओवरकरंट सुरक्षा, उच्च-आवृत्ति शील्डिंग और न्यूमैटिक सुरक्षा वाल्व सहित कई सुरक्षा उपाय शामिल हैं। स्पष्ट रूप से रंग-कोडित क्षेत्रों के साथ कॉम्पैक्ट संरचना सुरक्षित और सरल संचालन सुनिश्चित करती है।.
-
अत्यंत कुशल, किफायती और व्यावहारिकसरल संरचना और आसान रखरखाव के साथ, यह कम शोर और बिना प्रदूषण के तेजी से संचालित होता है। न्यूमैटिक दबाव से संचालित, यह उच्च दक्षता की मांग करने वाले अनुप्रयोगों, जैसे छोटे पैमाने पर प्लास्टिक हीट सीलिंग और परिधान एम्बॉसिंग, के लिए आदर्श है।.

२. लागू उद्योग एवं सामग्री
प्रश्न 5:HF-815 प्रक्रिया किन सामग्रियों को संसाधित कर सकती है?
ए5:HF-815 निम्नलिखित सामग्रियों के लिए उपयुक्त है:
-
कृत्रिम चमड़ा
-
जालदार कपड़ा
-
ईवीए
-
फोम
-
टीपीयू
-
हॉट मेल्ट चिपकने वाले पदार्थ
-
पीवीसी (पॉलीविनाइल क्लोराइड) प्लास्टिक उत्पाद
-
पारदर्शी ब्लीस्टर पैकेजिंग
प्रश्न 6: HF-815 का उपयोग कौन-कौन से उद्योग या कारखाने करते हैं?
ए6: यह निम्नलिखित उद्योगों में व्यापक रूप से उपयोग किया जाता है:
-
पादत्रास और परिधान उद्योग
-
लगेज उद्योग
-
चिकित्सा आपूर्ति उद्योग
-
फुलाए जाने वाले खिलौने उद्योग
-
पैकेजिंग बैग उद्योग
-
ऑटोमोटिव इंटीरियर्स उद्योग
-
ट्रेडमार्क, स्टेशनरी, चप्पलें, हैंडबैग, रेनकोट, बेल्ट और अन्य उद्योग
३. कार्य एवं प्रदर्शन
प्रश्न 7: HF-815 कैसे काम करता है?
ए7:HF-815 का कार्य सिद्धांत इस प्रकार है:
-
यह मशीन एक है उच्च-आवृत्ति यंत्र.
-
यह एक उत्पन्न करता है उच्च-आवृत्ति का विद्युत चुम्बकीय क्षेत्र के माध्यम से वैक्यूम ट्यूब स्व-उत्तेजित दोलक.
-
कार्यखंड को के बीच रखा जाता है ऊपरी और निचले इलेक्ट्रोड उच्च-आवृत्ति वाले विद्युत चुम्बकीय क्षेत्र को लागू करने पर।.
-
द कार्यखंड के आंतरिक अणु उच्च गति से गति करने के लिए उत्तेजित हो जाते हैं, जिससे घर्षण के द्वारा ऊष्मा उत्पन्न होती है, और सामग्री पिघल जाती है।.
-
के अंतर्गत साँचे का दबाव, का उद्देश्य वेल्डिंग या उभारना प्राप्त हो जाता है।.
प्रश्न 8:HF-815 की विद्युत-यांत्रिक विशेषताएँ क्या हैं?
ए8:इलेक्ट्रोमैकेनिकल विशेषताओं में शामिल हैं:
-
उच्च उत्पादन और प्रदर्शनकम हानि वाले कोएक्सियल ऑस्सीलेटर और विशेष रूप से डिज़ाइन किए गए ट्यूनर से सुसज्जित, जो आउटपुट बढ़ाने, वेल्डिंग समय कम करने और उत्पादन दक्षता में सुधार करने के लिए है।.
-
चिंगारी अवरोधकमानक विन्यास में रिले-प्रकार का स्पार्क सप्रेशन डिवाइस शामिल है। एक वैकल्पिक उन्नत इलेक्ट्रॉनिक स्पार्क सप्रेशन सर्किट (अनुरोध पर उपलब्ध) उच्च संवेदनशीलता और विश्वसनीयता प्रदान करता है, जिससे आर्किंग के कारण सांचों, सामग्री और इन्सुलेशन को होने वाले नुकसान को कम किया जा सकता है।.
-
सुरक्षा संरक्षण उपकरणयह मशीन ओवर वोल्टेज और ओवर करंट सुरक्षा उपकरणों से सुसज्जित है। असामान्यताओं की स्थिति में ये स्वचालित रूप से बिजली की आपूर्ति काट सकते हैं या मशीन को काम करने से रोक सकते हैं, ताकि ऑस्सीलेशन ट्यूब जैसे मूल्यवान घटकों को क्षति से बचाया जा सके।.
-
विश्वसनीयता और उच्च दक्षतायह मशीन उत्पादों के लिए सुसंगत वेल्डिंग परिणाम सुनिश्चित करने हेतु एक न्यूमैटिक दबाव तंत्र का उपयोग करती है, जिससे उत्पाद की गुणवत्ता में सुधार होता है। उपकरण के रखरखाव की दर को कम करने के लिए उच्च गुणवत्ता वाले और विश्वसनीय घटकों का चयन किया जाता है।.
प्रश्न 9: HF-815 पर डुअल-हेड न्यूमैटिक सिस्टम के क्या लाभ हैं?
ए9:द्वि-सिर वाले न्यूमैटिक सिस्टम के लाभों में शामिल हैं:
-
विशेषताएँ एक ऊर्ध्वाधर वातचालित संयोजन.
-
दो सिर जो करने में सक्षम हैं स्वतंत्र या वैकल्पिक संचालन.
-
स्थिर और समान दबाव.
-
मजबूत और सीलबंद वेल्ड.
-
विशेष रूप से उपयुक्त शीतलन समय की आवश्यकता वाली प्रक्रियाएँ.
-
समग्र दक्षता में सुधार.
प्रश्न 10: HF-815 पर उच्च-आवृत्ति जनरेटर की विशेषताएँ क्या हैं?
ए10:उच्च-आवृत्ति जनरेटर की विशेषताएँ हैं:
-
उपयोग करते हुए वैक्यूम ट्यूब दोलन तकनीक.
-
की आवृत्तियाँ 27.12MHz/40.68MHz.
-
त्वरित ताप.
-
समय, दबाव और तापमान का सटीक समायोजन.
-
आवास प्रदान करता है विविध सामग्री और प्रक्रियाएँ.
प्रश्न 11: HF-815 में कौन-कौन से सुरक्षा संरक्षण फ़ंक्शन हैं?
A11:सुरक्षा संरक्षण कार्यों में शामिल हैं:
-
अति-धारा सुरक्षा.
-
उच्च-आवृत्ति ढालन.
-
न्यूमैटिक सुरक्षा वाल्व.
-
अधिक वोल्टेज सुरक्षा.
-
अधिक धारा संरक्षण उपकरण, जो असामान्यताओं की स्थिति में बिजली की आपूर्ति को स्वचालित रूप से काट सकता है या मशीन को काम करने से रोक सकता है, ताकि ऑस्सीलेशन ट्यूब जैसे मूल्यवान घटकों को क्षति से बचाया जा सके।.
-
स्पार्क दमनकर्ता, आर्किंग के कारण साँचे, सामग्री और इन्सुलेशन को होने वाले नुकसान को कम करना।.
प्रश्न 12: HF-815 की संरचना और संचालन प्लेटफ़ॉर्म की विशेषताएँ क्या हैं?
ए12:संरचना और संचालन मंच की विशेषताएँ शामिल हैं:
-
कैबिनेट विद्युत नियंत्रणों और शीतलन प्रणालियों को एकीकृत करता है।.
-
विशाल कार्य सतह.
-
कस्टम मोल्ड इंस्टॉलेशन का समर्थन करता है.
-
स्थिर दीर्घकालिक संचालन सुनिश्चित करता है.
-
स्पष्ट रूप से रंग-कोडित क्षेत्रों के साथ कॉम्पैक्ट संरचना.
-
सुरक्षित और सरल संचालन सुनिश्चित करता है.
४. स्थापना और संचालन
प्रश्न 13: HF-815 इंस्टॉलेशन के दौरान किन बातों का ध्यान रखना चाहिए?
ए13:स्थापना नोट्स में शामिल हैं:
-
इस मशीन का उपयोग एक में किया जाना चाहिए न्यूनतम धूल और कोई क्षरणकारी गैस न होने वाला सूखा, इनडोर वातावरण.
-
इस मशीन के लिए पावर सप्लाई को एक के साथ सुसज्जित किया जाना चाहिए। एयर स्विच और एक योग्य ग्राउंडिंग तार सुरक्षा सुनिश्चित करने के लिए।.
-
मशीन और इलेक्ट्रिक बॉक्स के बीच संबंधमुख्य बॉक्स को मशीन के बगल में रखें। मुख्य बॉक्स के अंदर रेज़ोनेंस टैंक की एल्यूमिनियम प्लेट को मशीन के नीचे स्थित समायोजन कैपेसिटर के आवरण के साथ संरेखित करें, फिर इसे अंदर स्लाइड करें। प्रदान किए गए M4 सेल्फ-टैपिंग स्क्रू का उपयोग करके समायोजन कैपेसिटर के आवरण को रेज़ोनेंस टैंक से सुरक्षित करें। इसके बाद, रेज़ोनेंस टैंक के आधार पर लगी तांबे की पट्टी को मशीन के सपोर्ट फ्रेम से जोड़ें। अंत में, रेज़ोनेंस टैंक से निकली चालक पट्टी को मशीन के समायोजन कैपेसिटर की बीच की एल्यूमीनियम प्लेट के संबंधित माउंटिंग होल्स पर कसें। सुनिश्चित करें कि चालक पट्टी दोनों ओर की एल्यूमीनियम प्लेटों के संपर्क में न आए।.
-
इलेक्ट्रॉन ट्यूब स्थापनामुख्य बॉक्स का ऊपरी ढक्कन खोलें। इलेक्ट्रॉन ट्यूब को सावधानीपूर्वक रेज़ोनेंस टैंक के केंद्र में रखें। इसकी दिशा समायोजित करें और स्क्रू से माउंटिंग बेस पर इसे सुरक्षित करें। इलेक्ट्रॉन ट्यूब के फिलामेंट स्क्रू से फिलामेंट तारों को जोड़ें। नट कसते समय, ऊपरी और निचले नट को एक साथ पकड़ने के लिए दो उपयुक्त रिंचों का उपयोग करें। इससे इलेक्ट्रॉन ट्यूब के सिरेमिक शरीर को नुकसान से बचाया जा सकता है, जो इसे निष्क्रिय कर सकता है। ग्रिड कॉपर स्ट्रिप को इलेक्ट्रॉन ट्यूब के ग्रिड से स्क्रू की मदद से कसकर बाँधें। सुनिश्चित करें कि यह बिना किसी ढीलेपन के अच्छी तरह से कसी हुई हो।.
-
प्लग जोड़ना और पावर केबल स्थापित करनानियंत्रण तार प्लग और स्पार्क तार प्लग को मशीन के सपोर्ट फ्रेम के बीच से मुख्य बॉक्स पर स्थित संबंधित सॉकेट्स में डालें और उन्हें कसकर सुरक्षित करें। मशीन में 5-कोर पावर केबल का उपयोग किया जाता है। पीला-हरा तार ग्राउंडिंग के लिए है, “N” तटस्थ तार से जुड़ता है, और शेष तीन तार (A, B, C) लाइव तारों से जुड़ते हैं (चरण अनुक्रम मायने नहीं रखता)। सुनिश्चित करें कि बिजली आपूर्ति तीन-चरण 380VAC, 32-63A एयर स्विच से जुड़ी हो। व्यक्तिगत सुरक्षा के लिए, ग्राउंडिंग तार को मजबूती से जोड़ा जाना चाहिए।.
-
एयर सोर्स इंस्टॉलेशन10 मिमी प्लास्टिक एयर पाइप का उपयोग करके मशीन के न्यूमैटिक फ़िल्टर को एक उपयुक्त एयर स्रोत से कनेक्ट करें।.
प्रश्न 14:HF-815 का संचालन विधि क्या है?
ए14:परिचालन विधि इस प्रकार है:
-
एयर सोर्स कनेक्ट करें. वायु दबाव नियंत्रक का नॉब ऊपर खींचें और दबाव को समायोजित करें। 5-8 किग्रा/सेमी².
-
मशीन चालू करें. नियंत्रण बॉक्स पर पावर स्विच और मशीन पर मुख्य पावर स्विच चालू करें। आपको अंदर पंखे की आवाज़ सुनाई देगी। पावर इंडिकेटर (हरा) जल जाएगा, और रेज़ोनेंस टैंक में इलेक्ट्रॉन ट्यूब का तंतु चमकेगा।.
-
मोल्ड स्थापित करें. मोल्ड को ऊपरी डाई हीटिंग बेस पर सुरक्षित करें।.
-
साँचे को समायोजित करें. मोल्ड को नीचे लाने के लिए अपने दाहिने पैर से फुट पेडल दबाएँ। मशीन हेड के ऊपर स्थित हैंडव्हील घुमाकर स्प्रिंग दबाव तब तक समायोजित करें जब तक फुट पेडल पूरी तरह से दब न जाए। हैंडव्हील को लॉक करें। ऊपरी डाई फ्रेम पर स्थित क्षैतिज स्क्रू समायोजित करें ताकि मोल्ड वर्कटैबल के समानांतर हो। सेटिंग के बाद सभी समायोजन स्क्रू कस दें।.
-
उच्च-आवृत्ति आउटपुट का परीक्षण करें. एयर (या हाइड्रोलिक) स्विच बंद कर दें। साँचे को नीचे किए बिना इलेक्ट्रिक पैडल पर पैर रखें। एनोड धारा लगभग संकेत करनी चाहिए। 0.2A. यदि परिवहन/स्थापना के दौरान धूल या मलबे के कारण रेज़ोनेंस टैंक में आर्किंग होती है, तो इसे दूर करने के लिए उच्च-आवृत्ति स्विच को बार-बार दबाएँ।.
-
वेल्डिंग पैरामीटर सेट करें. वर्कटेबल पर इन्सुलेशन बोर्ड को ठीक से लगाएँ और वर्कपीस रखें। वर्कपीस के साथ संरेखित करने के लिए मोल्ड को नीचे लाएँ। पॉइंटर को शून्य पर सेट करने के लिए ट्यूनर को घड़ी की दिशा में घुमाएँ। वेल्डिंग समय को सेट करें 10 सेकंड. वेल्डिंग शुरू करने के लिए इलेक्ट्रिक पैडल पर पैर रखें। एमीटर को देखते हुए ट्यूनर को धीरे-धीरे समायोजित करके धारा बढ़ाएँ। जब वर्कपीस वेल्ड हो जाए तो पैडल छोड़ दें। प्रतीक्षा करें 1-2 सेकंड ठंडा करने के लिए, फिर साँचे को ऊपर उठाने के लिए पैर का पैडल छोड़ें। वेल्डिंग के परिणाम का निरीक्षण करें। वेल्डिंग समय को रीसेट करें (आमतौर पर 2-4 सेकंड) और वर्तमान को तदनुसार समायोजित करें। कई परीक्षण चक्रों के बाद, सामान्य उत्पादन के लिए वायु (या हाइड्रोलिक) स्विच चालू करें।.
-
मोल्ड पूर्व-तापन (वैकल्पिक). ऊपरी डाई बेस में एक हीटिंग एलिमेंट और थर्मोस्टैट होता है। सामग्री के अनुसार वांछित तापमान सेट करें (उदाहरण के लिए, पीवीसी के लिए 120℃, पीईटी के लिए 80℃उत्पादन शुरू करने से पहले थर्मोस्टैट संकेतक बंद होने तक प्रतीक्षा करें। पूर्व-तापन दक्षता में सुधार करता है।.
-
सुरक्षा सुविधाएँ. मशीन स्वचालित रूप से रुक जाएगी यदि: सांचों के बीच आर्किंग होती है। धारा अधिक हो जाती है 0.8A (5000W मॉडल), 1.4A (8000W मॉडल), या 1.8A (10000W मॉडल).
-
शटडाउन प्रक्रिया. मशीन को के लिए आइडल रहने दें 5 मिनट. नियंत्रण बॉक्स का पावर स्विच बंद करें। मुख्य पावर स्विच बंद करें।.
५. रखरखाव
प्रश्न 15: HF-815 के लिए मशीन रखरखाव की आवश्यकताएँ क्या हैं?
ए15:मशीन रखरखाव आवश्यकताओं में शामिल हैं:
-
सभी चलती भागों पर नियमित रूप से तरल या ठोस चिकनाई लगाएँ।. अतिरिक्त स्नेहक पोंछ लें संक्रमण को रोकने के लिए।.
-
मुख्य चेतावनी: धूल और नमी उच्च-आवृत्ति वाली मशीनों के लिए प्रमुख खतरे हैं! उपयोग करें सूखी संपीड़ित हवा, एक सूखा कपड़ा, या एक हेयरड्रायर आरएफ टैंक के अंदर (विशेष रूप से इलेक्ट्रॉन ट्यूब के आसपास), स्पार्क प्लेट्स और सभी आरएफ सर्किट मार्गों से धूल और नमी हटाने के लिए रखरखाव करें। नमी वाले मौसमों के दौरान साप्ताहिक और सूखे मौसम के दौरान मासिक. यदि मशीन कई दिनों से निष्क्रिय रही है, तो पुनः आरंभ करने से पहले उपरोक्त रखरखाव पूरा करें। यदि धूल या नमी के कारण आर्किंग होती है, कालिख पोंछें और आर्क के निशान हटाने के लिए ब्लेड या सैंडपेपर का उपयोग करें।. दाग न हटाने पर आर्किंग बढ़ सकती है और घटक क्षतिग्रस्त हो सकते हैं।.
प्रश्न 16: HF-815 के लिए मोल्ड रखरखाव की आवश्यकताएँ क्या हैं?
ए16:साँचे के रखरखाव की आवश्यकताओं में शामिल हैं:
-
साँचे आमतौर पर ग्राहक द्वारा प्रदान किए गए नमूनों के आधार पर पेशेवर निर्माताओं द्वारा अनुकूलित. हमारी फैक्ट्री मोल्ड अनुकूलन सेवाएँ भी प्रदान करती है। नियमित रखरखाव स्थिर उत्पादन प्रदर्शन सुनिश्चित करता है।.
-
ऊपरी साँचाआमतौर पर से बना पीतल या एल्यूमीनियम मिश्र धातु की प्लेटें. लंबे समय तक उपयोग करने पर, गर्मी और आंतरिक तनाव विकृति का कारण बन सकते हैं।. उपयोग जारी रखने से पहले साँचे को फिर से समतल करें।. यदि चिंगारियाँ साँचे की सतह को जलाती हैं, खराब हिस्से को सोल्डर करके ठीक करें, फिर उसे फाइल से समतल कर दें।.
-
निचला साँचा: आमतौर पर से मिलकर बना होता है एल्यूमीनियम मिश्र धातु की प्लेटें, एपॉक्सी इन्सुलेशन बोर्ड, और उच्च तापमान चिपकने वाली टेप. उच्च-तापमान टेप प्रतिस्थापनयह सबसे अधिक संवेदनशील घटक है।. इसे नियमित रूप से बदलें, यह सुनिश्चित करते हुए कि चिपकने वाली परतों की संख्या स्थिर रहे।. एपॉक्सी इन्सुलेशन बोर्ड प्रतिस्थापन: यदि आर्क से बोर्ड में छेद हो जाए, इसे तुरंत समान मोटाई वाले एपॉक्सी बोर्ड से बदलें।.
६. समस्या निवारण
प्रश्न 17: यदि HF-815 के कंट्रोल बॉक्स पैनल पर पावर स्विच चालू करने के बाद पावर इंडिकेटर नहीं जलता है तो क्या करें?
ए17:यदि पावर संकेतक नहीं जलता है, तो जाँच करें:
-
बिजली इनपुट नहीं है, फेज लॉस, या मुख्य बिजली स्विच चालू नहीं है।.
-
बिजली के बॉक्स में पावर फ्यूज उड़ गया है।; सर्किट की जाँच करने के बाद इसे बदलें।.
-
नियंत्रण बॉक्स पैनल पर पावर स्विच खराब है, या नियंत्रण तार का प्लग ठीक से जुड़ा नहीं है।.
प्रश्न 18: HF-815 पर वेल्डिंग के दौरान यदि एमीटर कोई रीडिंग नहीं दिखाता है तो क्या करें?
ए18:यदि वेल्डिंग के दौरान एमीटर में कोई रीडिंग नहीं आ रही है, तो जाँच करें:
-
ग्रिड रेसिस्टर खुला परिपथ है।. खुले बिंदु की मरम्मत करें या रेसिस्टर बदलें।.
-
उच्च-वोल्टेज डीसी सर्किट विफलता: सकारात्मक उच्च-वोल्टेज डीसी इलेक्ट्रॉन ट्यूब के एनोड तक नहीं पहुँच रहा है, खुले बिंदु की मरम्मत करें; उच्च-वोल्टेज रेक्टिफायर ब्रिज क्षतिग्रस्त है, इसे बदलें; उच्च-वोल्टेज ट्रांसफॉर्मर क्षतिग्रस्त है, इसे बदलें; वेल्डिंग टाइम कंट्रोलर क्षतिग्रस्त है, इसे बदलें।.
-
इलेक्ट्रॉन ट्यूब में फिलामेंट वोल्टेज नहीं होता। (सर्किट में खराबी या फिलामेंट ट्रांसफॉर्मर का क्षतिग्रस्त होना)। ट्रांसफॉर्मर की मरम्मत करें या बदलें।.
-
उच्च-वोल्टेज नकारात्मक ध्रुव ग्राउंड से खुले परिपथ में जुड़ा है। (सर्किट में खराबी या एमीटर का खुले सर्किट)। एमीटर की जांच करें या बदलें।.
-
इलेक्ट्रॉन ट्यूब कैथोड (आमतौर पर फिलामेंट) ग्राउंड से खुले परिपथ में जुड़ा होता है।. इसे फिर से जोड़ें।.
-
इलेक्ट्रॉन ट्यूब क्षतिग्रस्त है।. इसे बदलें।.
-
एसी कॉन्टैक्टर खराब है या लाइन टूटी हुई है।. एसी कॉन्टैक्टर बदलें या लाइन की मरम्मत करें।.
-
एमीटर टूट गया है, एमीटर बदलें।.
प्रश्न 19: HF-815 पर बिना लोड के उच्च वोल्टेज जोड़ने के कुछ ही सेकंडों में एनोड धारा स्वतः धीरे-धीरे बढ़ने पर क्या करें?
ए19: यदि नो-लोड पर उच्च वोल्टेज जोड़ने के कुछ ही सेकंडों में एनोड धारा स्वतः धीरे-धीरे बढ़ती है:
-
ग्रिड धारा बहुत अधिक है; ग्रिड धारा को उचित रूप से कम करें.
प्रश्न 20: यदि HF-815 पर नो-लोड एनोड धारा बहुत अधिक हो तो क्या करें?
ए20:यदि नो-लोड एनोड धारा बहुत अधिक है (सामान्य मान लगभग 0.2A), और रेज़ोनेंस टैंक आउटपुट पोर्ट अति ताप हो जाता है:
-
टैंक-साइड कैपेसिटर की कैपेसिटेंस बहुत कम है।; कैपेसिटर की एल्यूमीनियम प्लेटों के बीच की खाई को कम करें कैपेसिटेंस बढ़ाने के लिए।.
प्रश्न 21: यदि नो-लोड स्थिति में एनोड धारा तेजी से बढ़कर एक बड़े मान तक पहुँच जाए और मशीन HF-815 पर सुरक्षा सक्रिय हो जाए, तो क्या करें?
A21:यदि नो-लोड स्थिति में एनोड धारा तेजी से बड़े मान तक बढ़ जाती है और मशीन ओवरकरंट स्पार्क संकेतक चालू होने पर सुरक्षा ट्रिगर हो जाती है, तो जांचें:
-
प्रतिध्वनि टैंक के अंदर आर्किंग. धूल या विदेशी वस्तुओं को हटाएँ।.
-
टैंक-साइड कैपेसिटर में आर्किंग. एल्यूमिनियम प्लेटों को साफ़ करें और आर्किंग बिंदुओं की मरम्मत करें।.
-
रेज़ोनेंस टैंक और मशीन के खोल के बीच खराब कनेक्शन. जंग हटाएँ और जोड़ने वाले स्क्रू कसें।.
-
प्रतिध्वनि टैंक से चालक पट्टी गुहा या टैंक-पक्ष कैपेसिटर की ग्राउंड की गई एल्यूमीनियम प्लेट को स्पर्श करती है।. चालक पट्टी की स्थिति समायोजित करें।.
-
रेज़ोनेंस टैंक के एल्यूमीनियम कवर और कैविटी के बीच खराब संपर्क. हटाएँ, सैंडपेपर से पॉलिश करें, फिर से लगाएँ और फिक्सिंग स्क्रू कसें।.
-
इलेक्ट्रॉन ट्यूब के फिलामेंट बाईपास कैपेसिटर में खुले परिपथ की स्थिति है।. इसे बदलें।.
-
ग्रिड कैपेसिटर खुला-परिपथित है।. इसे बदलें।.
-
ग्रिड कनेक्शन तांबे की पट्टी मजबूती से जुड़ी नहीं है।. स्क्रू कसें।.
प्रश्न २२: वेल्डिंग के दौरान यदि एनोड धारा तेजी से बढ़ जाए और HF-815 पर सुरक्षा सक्रिय हो जाए तो क्या करें?
ए22:यदि वेल्डिंग के दौरान एनोड धारा तेजी से बढ़ती है और ओवरकरंट स्पार्क संकेतक चालू होने पर सुरक्षा सक्रिय हो जाती है, तो जांचें:
-
फफूंदी से चिंगारी; कारण खोजने और उसे दूर करने के लिए वर्कपीस या इन्सुलेशन बोर्ड का निरीक्षण करें।.
-
ट्यूनर सेटिंग बहुत अधिक है।. सेटिंग कम करें।.
प्रश्न २३:HF-815 पर वेल्डिंग के दौरान यदि एनोड करंट धीरे-धीरे बढ़ता है तो क्या करें?
ए23: यदि वेल्डिंग के दौरान एनोड धारा धीरे-धीरे बढ़ती है:
-
टैंक-साइड कैपेसिटर की कैपेसिटेंस बहुत अधिक है।; एल्यूमीनियम प्लेटों के बीच की दूरी बढ़ाएँ कैपेसिटेंस को कम करने के लिए।.
प्रश्न २४:वेल्डिंग के दौरान जब आउटपुट पावर बढ़ने पर इलेक्ट्रॉन ट्यूब की चमक काफी कम हो जाए और एसी कॉन्टैक्टर HF-815 पर मजबूती से टिक न पाए, तो क्या करें?
ए24:यदि वेल्डिंग के दौरान आउटपुट पावर बढ़ने पर इलेक्ट्रॉन ट्यूब की चमक काफी कमजोर हो जाए और एसी कॉन्टैक्टर मजबूती से नहीं टिक पाता:
-
पावर सप्लाई वोल्टेज बहुत कम है, या पावर केबल बहुत पतली है।.
प्रश्न २५:HF-815 पर वेल्डिंग के दौरान यदि AC कॉन्टैक्टर चटचटाता है और बंद नहीं रहता तो क्या करें?
ए25:यदि AC कॉन्टैक्टर वेल्डिंग के दौरान चटचट करता है और पकड़ने में विफल रहता है, या पकड़ने के बाद स्पष्ट शोर करता है, तो जांचें:
-
ब्रिज-प्रकार के उच्च-वोल्टेज रेक्टिफायर के एक या दो समूह शॉर्ट-सर्किट हो गए हैं।. इसे बदलें।.
-
उच्च-वोल्टेज डीसी सर्किट में उच्च-वोल्टेज कैपेसिटर टूट जाता है, या सर्किट ग्राउंड हो जाता है।. उच्च-वोल्टेज कैपेसिटर बदलें या शॉर्ट सर्किट को दूर करें।.
-
उच्च-वोल्टेज ट्रांसफॉर्मर शॉर्ट-सर्किट हो गया है।. इसे बदलें।.
प्रश्न 26:HF-815 पर वेल्डिंग के दौरान अगर मोल्ड बार-बार आर्क करता है तो क्या करें?
ए26:यदि वेल्डिंग के दौरान मोल्ड बार-बार झुकता है, तो जाँच करें:
-
मोल्ड पर बुर्रापन है या यह बहुत गंदा है।. साँचे को पॉलिश करें या साफ़ करें।.
-
मोल्ड समतल नहीं है।. साँचे और स्थिर प्लेट के बीच स्तर को फिर से समायोजित करें।.
-
निचले मोल्ड इन्सुलेशन सामग्री क्षतिग्रस्त है, या आर्क के निशान साफ नहीं किए गए हैं।. इन्सुलेशन सामग्री बदलें या आर्क के निशान साफ़ करें।.
-
वेल्डिंग करंट बहुत अधिक है. वेल्डिंग करंट कम करें।.
-
कार्यस्थल में बहुत अधिक नमी या अशुद्धियाँ हैं।. वर्कपीस में सुधार करें।.
प्रश्न 27:यदि HF-815 पर कम वेल्डिंग धारा पर ओवरकरंट सुरक्षा सक्रिय हो जाए तो क्या करें?
ए27:यदि ओवरकरंट सुरक्षा कम वेल्डिंग धारा पर सक्रिय हो जाती है, या जब वेल्डिंग धारा अधिकतम अनुमत मान से अधिक हो जाती है तो सक्रिय नहीं होती (5000W मॉडल के लिए 0.8A, 8000W मॉडल के लिए 1.4A, 10000W मॉडल के लिए 1.8A):
-
ओवरकरंट सुरक्षा समायोज्य रेसिस्टर (30W10) ठीक से सेट नहीं है।. इसे फिर से समायोजित करें।.
प्रश्न 28:HF-815 पर मोल्ड आर्किंग के दौरान यदि कोई स्पार्क सुरक्षा सक्रिय नहीं होती है तो क्या करें?
ए28:यदि मोल्ड आर्किंग के दौरान कोई स्पार्क सुरक्षा सक्रिय नहीं होती, या सुरक्षा के बावजूद मोल्ड गंभीर रूप से क्षतिग्रस्त हो जाता है, तो जांचें:
-
स्पार्क सुरक्षा संवेदनशीलता बहुत कम है. संवेदनशीलता बढ़ाने के लिए सर्किट बोर्ड पर स्थित पोटेंशियोमीटर को घड़ी की दिशा में घुमाएँ।.
-
स्पार्क प्लग सिग्नल तार खुला परिपथ है।. खुले बिंदु की मरम्मत करें।.
-
स्पार्क सर्किट बोर्ड खराब है।. इसे बदलें या ठीक करें।.
-
संरक्षण रिले क्षतिग्रस्त है. इसे बदलें।.
प्रश्न 29: यदि HF-815 पर वेल्डिंग शुरू करते ही सुरक्षा तुरंत सक्रिय हो जाए तो क्या करें?
ए29: यदि वेल्डिंग शुरू होते ही सुरक्षा तुरंत सक्रिय हो जाती है, तो जांचें:
-
स्पार्क सुरक्षा संवेदनशीलता बहुत अधिक है. संवेदनशीलता कम करने के लिए सर्किट बोर्ड पर स्थित पोटेंशियोमीटर को घड़ी की सुई की विपरीत दिशा में घुमाएँ।.
-
ऊपरी साँचे वाले इलेक्ट्रिक बेस का हीटिंग एलिमेंट बिजली लीक कर रहा है।. हीटिंग एलिमेंट बदलें।.
-
स्पार्क प्लग सिग्नल तार मशीन के खोल को छू रहा है।. समस्या का निरीक्षण करें और उसे दूर करें।.
-
स्पार्क सर्किट बोर्ड खराब है।. इसे बदलें या ठीक करें।.
-
वेल्डिंग करंट सेटिंग बहुत अधिक है।. वेल्डिंग करंट सेटिंग कम करने के लिए ट्यूनर समायोजित करें।.
-
संरक्षण रिले क्षतिग्रस्त है. इसे बदलें।.
७.सावधानियाँ और बिक्री के बाद
प्रश्न 30: HF-815 का उपयोग करते समय किन बातों का ध्यान रखना चाहिए?
ए30:सावधानियों में शामिल हैं:
-
पूर्व-तापन आवश्यकता: मशीन का उपयोग करने से पहले, इसे चालू करें और इसे के लिए चलने दें 5 मिनट यह सुनिश्चित करने के लिए कि इलेक्ट्रॉन ट्यूब ठीक से काम करे और उसकी सेवा अवधि बढ़ जाए।.
-
इलेक्ट्रोड संपर्क निषेधऑपरेशन के दौरान ऊपरी और निचले इलेक्ट्रोड को सीधे एक-दूसरे से छूने न दें। सीधे संपर्क से शॉर्ट सर्किट हो सकता है, जिससे साँचा और मशीन के घटक क्षतिग्रस्त हो सकते हैं।.
-
वेल्डिंग के दौरान सुरक्षाजलने से बचने के लिए वेल्डिंग के दौरान ऊपरी इलेक्ट्रोड टेम्पलेट या मोल्ड को नग्न त्वचा से कभी न छुएं।.
-
उच्च-वोल्टेज सुरक्षा: मशीन में उच्च-वोल्टेज सर्किट होते हैं। रखरखाव या मरम्मत से पहले: मुख्य पावर स्विच बंद करें और कम से कम प्रतीक्षा करें पंद्रह मिनट व्यक्तिगत सुरक्षा सुनिश्चित करने के लिए मशीन का ढक्कन खोलने से पहले।.
प्रश्न 31: HF-815 डबल-हेड न्यूमैटिक हाई-फ़्रीक्वेंसी वेल्डिंग मशीन कैसे चुनें?
ए31:निम्नलिखित कारकों के आधार पर चुनें:
-
वास्तविक उत्पादन आवश्यकताएँ: पुष्टि करें कि उच्च-आवृत्ति वेल्डिंग कार्यों की आवश्यकता है या नहीं।.
-
सामग्री प्रसंस्करण: पुष्टि करें कि यह कृत्रिम चमड़ा, जालीदार कपड़ा, ईवीए, फोम, टीपीयू, हॉट मेल्ट चिपकने वाले पदार्थ आदि है।.
-
एच.एफ. आउटपुट: पुष्टि करें कि 4 किलोवाट, 5 किलोवाट, 8 किलोवाट, 10 किलोवाट, 12 किलोवाट वेल्डिंग क्षमता की आवश्यकताओं को पूरा करता है।.
-
आवृत्ति: पुष्टि करें कि 40.68 मेगाहर्ट्ज़ या 27.12 मेगाहर्ट्ज़ प्रक्रिया की आवश्यकताओं को पूरा करता है।.
-
अधिकतम दबाव: पुष्टि करें कि 500 किग्रा या 500–1500 किग्रा वेल्डिंग मजबूती की आवश्यकताओं को पूरा करता है।.
-
इलेक्ट्रोडों के बीच की दूरी और कार्यक्षेत्र: पुष्टि करें कि यह संसाधित करने योग्य सामग्री की मोटाई की आवश्यकताओं को पूरा करता है।.
-
इलेक्ट्रोड का आकार: पुष्टि करें कि 350×700 मिमी प्रक्रिया योग्य सामग्री क्षेत्र की आवश्यकताओं को पूरा करता है।.
-
संचालन: पुष्टि करें कि यह है या नहीं पैर का पैडल या न्यूमैटिक और फुट पेडल.
-
विद्युत की स्थिति: पुष्टि करें कि कारखाने के पास है या नहीं एसी380वी 50एचज़ेड 3पी शक्ति।.
-
स्थापना स्थान: पुष्टि करें कि पैकेजिंग का आकार इंस्टॉलेशन स्थान में फिट बैठता है।.
-
मशीन का वजन: पुष्टि करें कि हैंडलिंग और भार वहन के लिए शुद्ध वजन और सकल वजन पर विचार करने की आवश्यकता है या नहीं।.
-
बिक्री के बाद सहायता: पुष्टि करें कि निर्माता स्थापना मार्गदर्शन, संचालन प्रशिक्षण और बिक्री के बाद सेवा प्रदान करता है या नहीं।.
प्रश्न 32: HF-815 खरीदते समय मुझे किन बातों पर ध्यान देना चाहिए?
ए32:खरीदारों को निम्नलिखित कारकों पर विचार करना चाहिए:
-
एच.एफ. आउटपुट और इनपुट पावर: पुष्टि करें कि वे उत्पादन की आवश्यकताओं को पूरा करते हैं।.
-
आवृत्ति: कि 40.68 मेगाहर्ट्ज़ या 27.12 मेगाहर्ट्ज़ प्रक्रिया की आवश्यकताओं को पूरा करता है।.
-
विद्युत आपूर्ति: कि एसी380वी 50एचज़ेड 3पी स्थानीय विद्युत शर्तों को पूरा करता है।.
-
आवर्ती नली: पुष्टि करें कि मॉडल प्रक्रिया संबंधी आवश्यकताओं को पूरा करता है।.
-
अधिकतम दबाव: कि 500 किग्रा या 500–1500 किग्रा वेल्डिंग मजबूती की आवश्यकताओं को पूरा करता है।.
-
इलेक्ट्रोडों के बीच की दूरी और कार्यक्षेत्र: पुष्टि करें कि यह संसाधित करने योग्य सामग्री की मोटाई की आवश्यकताओं को पूरा करता है।.
-
इलेक्ट्रोड का आकार: कि 350×700 मिमी प्रक्रिया योग्य सामग्री क्षेत्र की आवश्यकताओं को पूरा करता है।.
-
संचालन: पुष्टि करें कि यह है या नहीं पैर का पैडल या न्यूमैटिक और फुट पेडल.
-
शुद्ध वजन और सकल वजन: पुष्टि करें कि हैंडलिंग और भार वहन के लिए उन्हें प्रतिपूर्ति की आवश्यकता है या नहीं।.
-
मापन: पुष्टि करें कि यह स्थापना स्थान में फिट बैठता है।.
-
साँचा: पुष्टि करें कि अनुकूलित साँचे आवश्यक हैं या नहीं।.
-
स्पेयर पार्ट्स की उपलब्धताऑस्सीलेशन ट्यूब, इलेक्ट्रॉन ट्यूब, स्पार्क सप्रैसर और अन्य उपभोज्य वस्तुओं की आपूर्ति सुनिश्चित करें।.
-
बिक्री के बाद सहायतास्थापना मार्गदर्शन, संचालन प्रशिक्षण और बिक्री के बाद सेवा की पुष्टि करें।.
-
वितरण समय और वारंटी अवधि: डिलीवरी समय और वारंटी नीति की पुष्टि करें।.
प्रश्न 33: क्या HF-815 को अनुकूलित किया जा सकता है?
ए33:वास्तविक आवश्यकताओं के अनुसार अनुकूलन को निर्माता के साथ पुष्टि किया जा सकता है। संभावित अनुकूलन दिशाओं में शामिल हैं:
-
कार्य वोल्टेज
-
शक्ति इंटरफ़ेस
-
एच.एफ. आउटपुट
-
आवृत्ति
-
इलेक्ट्रोड का आकार
-
प्रचालन विधि
-
साँचा
-
दिखाई देने वाला रंग
कस्टमाइज़ेशन से पहले स्पष्ट करें उत्पादन संबंधी आवश्यकताएँ, सामग्री के प्रकार, वेल्डिंग क्षेत्र, वेल्डिंग मोटाई की आवश्यकताएँ, बिजली की स्थिति और स्थापना स्थान ताकि निर्माता एक उपयुक्त समाधान प्रदान कर सके।.
प्रश्न ३४: क्या निर्माता स्थापना और तकनीकी सहायता प्रदान करता है?
ए34:निर्माता निम्नलिखित सेवाएँ प्रदान कर सकता है:
-
स्थापना मार्गदर्शन
-
आयोगन सहायता
-
संचालन प्रशिक्षण
-
बिक्री के बाद सेवा
-
स्पेयर पार्ट्स की आपूर्ति
-
मोल्ड अनुकूलन
विशिष्ट सेवा का दायरा आदेश और क्षेत्र पर निर्भर करता है. कृपया खरीद से पहले आपूर्तिकर्ता से पुष्टि करें। स्पष्ट करना अनुशंसित है। स्थापना, प्रशिक्षण, वारंटी और स्पेयर पार्ट्स की आपूर्ति खरीद अनुबंध में।.