Часто задаваемые вопросы об оборудовании для производства обуви ASFROM
Часто задаваемые вопросы об оборудовании для производства обуви ASFROM
Основные вопросы и ответы по оборудованию для производства обуви
I. Часто задаваемые вопросы о применении и позиционировании на рынке
Вопрос 1: Для каких моделей обуви и сценариев производства подходит станок AB‑859E?
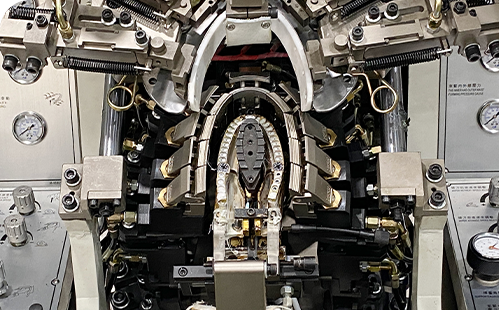
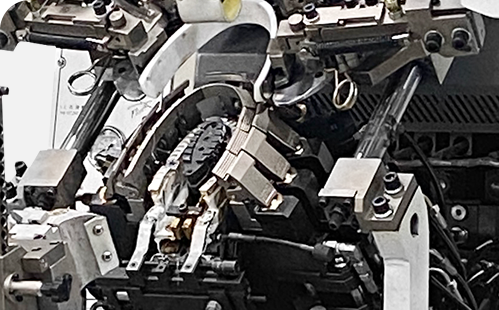
A1: AB‑859E — это высокотехнологичный интеллектуальный станок для формовки носка, разработанный совместно компаниями ASFROM и итальянской RECES. Он сочетает в себе отточенное итальянское мастерство высокого уровня в области формовки носка с ключевыми технологиями ASFROM, обеспечивающими простоту эксплуатации, и воплощает в жизнь концепцию “Make easy shoe, Easy make shoe” («Простое производство обуви, легкость в производстве обуви»). Её цена составляет всего 50% от стоимости аналогичных импортных европейских моделей, что обеспечивает международным производителям обуви превосходное соотношение цены и качества.
Она предназначена для серийного производства обуви из кожи высокого качества, спортивной обуви и повседневной обуви. Она подходит для средних и крупных обувных фабрик, на которых часто осуществляется смешанное производство небольших партий различных моделей, а также для производственных линий, работающих в двухсменном непрерывном режиме.
Вопрос 2: Какие основные проблемы обувных фабрик может решить это оборудование?
A2: Традиционные старые модели машин для формовки носка в значительной степени зависят от высококвалифицированных опытных операторов. Частая смена колодок приводит к чрезвычайно длительным простоям на наладку, что увеличивает производственные потери. Неправильная настройка параметров легко приводит к массовому выпуску бракованной продукции, включая разрывы верхней части обуви, появление складок на носке, неплотное прилегание в талии и смещение подошвы. Кроме того, длительная непрерывная работа приводит к перегреву гидравлического масла, что вызывает нестабильную работу станка и его внеплановые остановки. Модель AB-859E решает все вышеперечисленные проблемы, снижая технические требования к операторам, сокращая время смены модели, уменьшая количество брака и повышая стабильность непрерывной работы.
Вопрос 3: В чём заключаются все основные конкурентные преимущества данной модели?
A3:
- 29 групп специальных функций быстрой регулировки с несколькими конструкциями для быстрой смены инструментов без использования инструментов, что значительно сокращает время простоя при перенастройке стиля;
- Полный набор высококачественных и надежных технологий, обеспечивающих стабильное качество формовки при длительном серийном производстве;
- Многослойный механизм защиты верхней части обуви, позволяющий эффективно снизить долю брака, связанного с разрывами в области мыска;
- Дополнительный модуль автоматического склеивания термоклеем (автоматическое склеивание) для экономии трудозатрат на ручное склеивание;
- Гидравлическая система итальянского производства, предназначенная для работы при низких температурах и обеспечивающая экономию масла, стабильное выходное давление и энергосбережение;
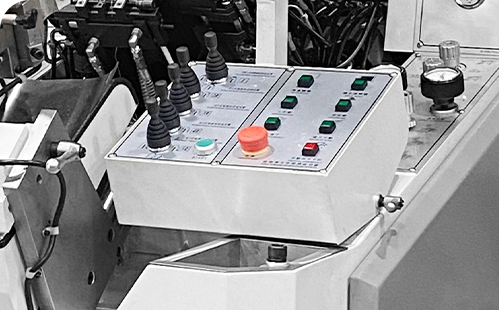
- Новая интеллектуальная операционная система ПЛК версии 3.0 с сенсорным экраном, оснащенная функциями хранения рецептов, поддержкой нескольких языков, удаленной передачей данных и удаленной диагностикой.
II. Часто задаваемые вопросы о системе интеллектуального управления V3.0
Вопрос 4: Каковы основные особенности системы управления версии 3.0?
A4: Система версии 3.0 оснащена промышленным ПЛК и цветным сенсорным экраном, служащим в качестве человеко-машинного интерфейса, с поддержкой многоязычного отображения информации для зарубежных производственных цехов. Она может хранить до 200 наборов настроек параметров колодок для обуви. При смене типа обуви операторы могут вызывать сохраненные параметры с помощью автоматической настройки одним щелчком мыши, что позволяет избежать повторной ручной настройки. Система поддерживает удаленную передачу данных; технический персонал может удаленно считывать данные о работе оборудования и проводить диагностику неисправностей без выезда на место, что повышает эффективность послепродажного обслуживания. Графический интерфейс управления интуитивно понятен; новые операторы могут пройти базовое обучение работе с оборудованием за короткий срок.
Вопрос 5: Какие встроенные функции, ориентированные на управление производством, предусмотрены?
A5: Встроенная функция подсчета производственной производительности в режиме реального времени, которая регистрирует данные о производительности по ежедневным сменам для ведения производственной статистики завода. Функция самодиагностики станка позволяет заблаговременно выявлять аномальные показатели гидравлического давления, температуры и рабочих механизмов и запускать оперативное предупреждение. Система сохраняет журнал работы, позволяющий просматривать историю изменений параметров, что облегчает отслеживание производственного процесса.
Вопрос 6: Предусмотрено ли управление разрешениями на изменение параметров?
A6: Да, настроена двухуровневая система доступа. Обычная учетная запись оператора позволяет только вызывать существующие рецепты формовки и выполнять простые операции запуска и остановки. Основные параметры — время действия, давление и ход — защищены паролем инженерного уровня, что предотвращает неверную настройку со стороны производственного персонала, которая может привести к браку больших участков верха обуви.
III. Часто задаваемые вопросы об итальянской низкотемпературной гидравлической системе с экономией масла
Вопрос 7: В чём заключается главное преимущество этой гидравлической системы?
A7: В ней реализована итальянская конструкция низкотемпературной гидравлической системы, обеспечивающая экономию масла. При двухсменном непрерывном производстве на цехе она эффективно контролирует повышение температуры гидравлического масла. По сравнению с традиционными гидравлическими машинами для формовки носка колебания давления в каждом цикле формовки сведены к минимуму, что обеспечивает постоянное усилие прессования. При этом снижается ненужное потребление энергии, что позволяет добиться экономии энергии. Стабильная температура масла продлевает срок службы гидравлических клапанов, уплотнительных колец и других основных изнашиваемых компонентов.
Вопрос 8: Какие механизмы защиты предусмотрены в гидравлической системе?
A8: Оснащена гидравлической системой защиты от избыточного давления и функцией сигнализации о повышенной температуре масла. При превышении безопасного порога температуры масла или возникновении аномальных скачков давления система выдает всплывающее предупреждение и ограничивает выполнение операций машиной, чтобы предотвратить повреждение гидравлических узлов, разрыв масляных трубопроводов и угрозу безопасности.
IV. Часто задаваемые вопросы о механизме быстрой регулировки и замены без использования инструментов
Вопрос 9: Какими функциями быстрой смены без использования инструментов оснащен станок?
A9: Данная машина оснащена в общей сложности 29 группами специальных функций настройки:
- Быстрая замена без использования инструментов: зажимы, скребок и опорная планка;
- Конструкция с внешним клапаном и быстрой регулировкой, оснащенная чёткой шкалой; для настройки параметров не требуется открывать корпус станка;
- Ручная регулировка отклонения носка, специально предназначенная для колодок с смещенным носком, позволяющая добиться компактной формы носка;
- Автоматическая регулировка размера второго пальца по радиану, автоматическое позиционирование по ширине пальца;
- Автоматическая регулировка ширины первого зажима; быстрая регулировка зазора между опорой и первым зажимом;
- Регулируемый размер стеклоочистителя, что позволяет сократить частоту его замены;
- Быстрая электрическая регулировка передней бабки, настройка для чистовой обработки простым нажатием кнопок;
- Операционный стол с возможностью свободного наклона, адаптирующийся к операторам разного роста и снижающий утомляемость при длительной работе;
- Быстрая регулировка вперед-назад для опорной группы и пяточной опоры.
Вопрос 10: Насколько можно сократить время переналадки при смене стиля по сравнению с традиционным оборудованием?
A10: Сравнение времени замены ключевых деталей:
- Смена захвата: 10 с против традиционных 2 мин
- Замена стеклоочистителя: 15 секунд против традиционных 3 минут
- Замена ремешка на пальцах: 20 секунд против традиционных 4 минут
- Электрическая регулировка передней бабки: 10 с против традиционных 8 мин
V. Часто задаваемые вопросы по технологии формования с использованием основной формы
Вопрос 11: Какие ключевые технологии обеспечивают стабильное качество готовой обуви?
A11:
- Запатентованная технология «Pointed‑shoe»: Придаёт носку обуви компактную форму без смещения или деформации, что значительно улучшает внешний вид и текстуру обуви с заострённым носком;
- Технология самобалансировки давления индентора: Автоматически выравнивает распределение силы нажатия, эффективно предотвращает разрыв передней части обуви и относительное смещение между верхом и подошвой;
- Технология склеивания с электрогидравлическим двойным управлением: Сочетает в себе логику числового программного управления и гидравлическую мощность для достижения оптимального и долгосрочного эффекта;
- Функция автоматической смены левой и правой ноги: автоматически адаптирует требования к колодкам для левой и правой обуви;
- Независимая настройка свободного времени в режиме «клещевого захвата»: Обеспечивает дополнительную микрорегулировку в области мыска, сохраняет равномерную эластичность мыска и хороший контур обуви;
- Поддержка двухступенчатой функции нарастания: Медленное поднятие снижает риск отскока вверх;
- Функция релаксации материала при скольжении и захвате клещами: Обеспечивает амортизацию в процессе зажима для защиты деликатных материалов верха;
- Автоматическое переключение инжектора между левой и правой ногой: Обеспечивает оптимальную длину и качество склеивания со стороны подошвы;
- Технология интегрированного проектирования инструментов для моделирования данных: Оптимизирует траекторию движения каждого работающего компонента с помощью моделирования на основе данных, повышая стабильность массового серийного производства.
Вопрос 12: Как эти технологии показывают себя в условиях массового непрерывного двухсменного производства?
A12: При длительной непрерывной работе в двухсменном режиме гидравлическая система обеспечивает стабильную температуру масла и давление на выходе. Многоуровневые механизмы защиты эффективно предотвращают такие типичные дефекты, как морщины на носке, неплотное прилегание в области талии и разрывы на лифе. Общий показатель соответствия готовой продукции стандартам можно стабильно поддерживать на высоком уровне даже в условиях высокоинтенсивного непрерывного производства.
VI. Дополнительные функциональные модули и рекомендации по выбору: часто задаваемые вопросы
Вопрос 13: Какие дополнительные аксессуары доступны? В каких случаях рекомендуется их использовать?
A13:
- Дополнительная ремешка для пальцев ноги (опция): Сдерживает силу возвратной упругости верха в процессе формовки, предотвращает выпрыгивание передней части обуви наружу. Рекомендуется выбирать для обуви из мягких эластичных материалов верха; для обуви простой конструкции из жёстких материалов эту опцию можно не выбирать, чтобы сократить затраты на закупку.
- Дополнительный стеклоочиститель (опция): Обеспечивает тщательную ламинирующую обработку в области талии обуви. Настоятельно рекомендуется для мужской и женской кожаной обуви сложной формы и высокого качества; не является обязательной для повседневной и спортивной обуви с гладкой поверхностью.
Вопрос 14: Какие преимущества для производства даст опция «автоматическое цементирование»?
A14: Дополнительный модуль автоматического нанесения термоклея может заменить станцию ручного нанесения клея кистью. Он обеспечивает точное регулирование дозировки клея и положения нанесения, что позволяет сократить переизбыток клея, недостаточное склеивание и отходы клея, возникающие при ручной работе. Это позволяет сократить численность персонала на 1–2 человека на каждой производственной линии и стабилизировать качество склеивания.
VII. Полный список часто задаваемых вопросов о технических параметрах
Вопрос 15: Каковы полные официальные технические характеристики AB‑859E?
A15:
- Модель: AB‑859E — интеллектуальный автомат для формовки носка с функцией автозапоминания
- Габаритные размеры станка: 1660 мм × 1100 мм × 1950 мм
VIII. Часто задаваемые вопросы по установке на месте и адаптации к условиям эксплуатации
Вопрос 16: Каковы требования к электропитанию, занимаемому пространству и условиям окружающей среды перед установкой?
A16:
- Электропитание: Необходимо обеспечить стабильное трёхфазное электропитание; для обеспечения электробезопасности обязательно наличие надёжного заземления;
- Пространство: Обеспечьте вокруг машины рабочее пространство шириной не менее 1,2 метра для передвижения оператора и замены компонентов;
- Условия эксплуатации: Помещение, в котором проводится ремонт, должно быть хорошо проветриваемым; следует избегать сильной запыленности и высокой влажности для защиты гидравлических клапанных блоков и электрических компонентов;
- Основание: Основание должно быть ровным и прочным, чтобы выдерживать вес машины и предотвращать её смещение при длительной вибрации.
IX. Часто задаваемые вопросы по стандартным операционным процедурам (SOP) для запуска и производственной эксплуатации
Вопрос 17: Какова полная стандартизированная рабочая процедура от включения питания до запуска серийного производства?
A17:
- Проверка перед запуском: Проверить состояние заземления источника питания; убедиться, что уровень гидравлического масла находится в пределах нормы; проверить исправность кнопки аварийной остановки; удалить остатки клея с захватов, скребка и опорной планки;
- Включение питания: включите основное питание, войдите в системный интерфейс V3.0; выберите соответствующую рецептуру для колодки или вручную задайте параметры;
- Пробный запуск в холостом режиме: выполнить несколько холостых циклов без колодки, проверить наличие необычных шумов, утечек масла или аномальных сигналов тревоги;
- Отладка образца: установить колодку и верх обуви на рабочее место, изготовить пробный образец. Провести точную настройку параметров до тех пор, пока качество раскроя полностью не соответствует заводскому стандарту качества;
- Официальное серийное производство: начало партийного производства; операторы проводят выборочный контроль готовой обуви в течение смены;
- Остановка оборудования по окончании смены: удалите остатки клея с поверхности станка; сначала отключите функцию нагрева; в заключение остановите главный двигатель; при длительном простое полностью отключите питание.
10. Часто встречающиеся неисправности и советы по устранению неполадок: часто задаваемые вопросы
Вопрос 18: Какие типичные неисправности могут возникать в повседневной работе цеха и на что операторам следует обращать внимание при быстрой проверке?
A18:
• Явление 1: Разрыв верхней части обуви / передника в процессе ношения
Пункты проверки: не превышает ли значение гидравлического давления допустимые пределы; не перерегулирован ли ход клещей; не изношены ли губки клещей и не появились ли на них острые заусенцы.
• Явление 2: Складки на носке и в талии, дефект в виде неровного края
Контрольные пункты: Проверить параметры рецептуры колодки; осмотреть состояние износа очистителя и носовой ленты; проверить настройку положения опоры.
• Явление 3: Сигнализация о высокой температуре в гидравлической системе
Контрольные пункты: Проверить вентиляцию цеха; проверить, не стареет ли и не портится ли гидравлическое масло; проверить, не забит ли канал отвода тепла пылью.
• Явление 4: Машина не может выполнить действие после запуска цикла
Контрольные пункты: Проверить состояние аварийной остановки; проверить информацию о системных сигналах тревоги.
XI. Часто задаваемые вопросы о многоуровневом комплексном плановом техническом обслуживании
Вопрос 19: Какие работы по техническому обслуживанию необходимо выполнять ежедневно / еженедельно / ежемесячно / ежеквартально?
A19:
✅Ежедневно (до и после каждой производственной смены):
Удалите остатки клея с поверхностей зажимов, очистителя и опорной планки; проверьте уровень и давление гидравлического масла; проверьте работоспособность кнопки аварийной остановки; удалите пыль с поверхности сенсорного экрана.
✅Еженедельно:
Нанесите смазку на все подвижные направляющие валы и вращающиеся шарниры; проверьте все соединения гидравлических трубопроводов на наличие утечек масла; очистите от пыли вентиляционные отверстия электрического шкафа; затяните ослабленные механические винты.
✅Ежемесячно:
Проверить сохраненные данные рецептуры колодок; откалибровать параметры рабочего давления гидравлической системы; оценить степень износа зажимных элементов, очистителя и изнашиваемых деталей носовой ленты; проверить состояние износа гидравлических уплотнительных колец.
✅Ежеквартально:
Провести комплексную проверку работоспособности формы на долговечность; проанализировать степень загрязнения гидравлического масла, при необходимости заменить его; провести всестороннюю проверку работоспособности системы дистанционной передачи данных.
12. Часто задаваемые вопросы о поставляемых аксессуарах и технической документации
Вопрос 20: Какие комплектующие поставляются вместе со станком?
A20:
- Техническая документация (бумажная версия + электронная версия в формате PDF): полное руководство по эксплуатации на английском языке, схема гидравлического контура, электрическая схема, перечень запасных частей, руководство по настройке параметров и руководство по устранению типичных неисправностей;
- Стандартные комплектующие в комплекте поставки: набор стандартного инструмента для повседневной регулировки и технического обслуживания станка.
13. Объем гарантии и часто задаваемые вопросы о послепродажной технической поддержке
Вопрос 21: Каков точный объем гарантии и какие детали из нее исключены?
A21: 12-месячная гарантия на все детали оборудования, за исключением расходных.
Износящиеся детали, на которые гарантия не распространяется: захваты, скребок, опорная планка, клеевой насос, гидравлические уплотнительные кольца, резиновые захватные втулки.
Вопрос 22: Какие технические услуги предоставляются в рамках послепродажного обслуживания?
A22:
- Услуга удаленной отладки видеосистем и удаленной диагностики неисправностей;
- Руководство по онлайн-обучению операторов навыкам работы; по запросу может быть организовано выездное обслуживание на месте;
- Пожизненная поставка запасных частей по заводской цене для послепродажного обслуживания клиентов.