ASFROM പൗണ്ട് ഫ്ലാറ്റ് ഹീൽ ലാസ്റ്റിംഗ് മെഷീൻ പതിവുചോദ്യങ്ങൾ
ASFROM പൗണ്ട് ഫ്ലാറ്റ് ഹീൽ ലാസ്റ്റിംഗ് മെഷീൻ പതിവുചോദ്യങ്ങൾ
ഫോർ കോൾഡ് ഫോർ ഹോട്ട് ടോ ക്യാപ് മോൾഡിംഗ് മെഷീൻ ബേസ്: ചോദ്യോത്തരങ്ങൾ
ഒന്ന്. അപേക്ഷയും വിപണിയിലെ സ്ഥാനവും സംബന്ധിച്ച പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം 1: ഏത് തരം ഷൂ സ്റ്റൈലുകൾക്കും ഉത്പാദന രീതികൾക്കുമാണ് AB-652 ഓട്ടോ പൗണ്ട് ഫ്ലാറ്റ് ഹീൽ ലാസ്റ്റിംഗ് മെഷീൻ അനുയോജ്യം?
A1: AB-652 എന്നത് ഉയർന്ന നിലവാരമുള്ള മികച്ച തുകൽ ഷൂസുകളുടെ ചെറിയ ബാച്ച് ഉത്പാദനത്തിനായി പ്രത്യേകം രൂപകൽപ്പന ചെയ്ത ഒരു പ്രൊഫഷണൽ ഹീൽ ലാസ്റ്റിംഗ് മെഷീനാണ്. ഇതിന്റെ പ്രധാന സവിശേഷത, ഹീൽ ലാസ്റ്റിംഗിന് ശേഷം ഷൂസിന്റെ മുകൾഭാഗത്തിന്റെ നിരപ്പുത്വം വളരെയധികം മെച്ചപ്പെടുത്തുന്ന, ഇതിൽത്തന്നെ ഘടിപ്പിച്ചിട്ടുള്ള ഓട്ടോമാറ്റിക് മൾട്ടി-ടൈം പൗണ്ട്-ഫ്ലാറ്റ് ഫംഗ്ഷനാണ്. ഉയർന്ന നിലവാരമുള്ള ഷൂകളുടെ രൂപഭംഗിയിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്ന ബോട്ടിക് ഷൂ ഫാക്ടറികൾ, സാമ്പിൾ വർക്ക്ഷോപ്പുകൾ, ചെറുകിട ഉത്പാദന ലൈനുകൾ എന്നിവയ്ക്ക് ഇത് അനുയോജ്യമാണ്. ഒറ്റ ഷിഫ്റ്റിൽ മിതമായ തീവ്രതയിൽ തുടർച്ചയായി ഉത്പാദനം നടത്താനും ഇത് അനുയോജ്യമാണ്.
ചോദ്യം 2: ഷൂ ഫാക്ടറികളുടെ എന്ത് പ്രധാന പ്രശ്നങ്ങളാണ് ഈ ഉപകരണത്തിന് പരിഹരിക്കാൻ കഴിയുക?
A2: പരമ്പരാഗത ഹീൽ ലാസ്റ്റിംഗ് ഉപകരണങ്ങൾ ഹീലിന്റെ അരികുകളിൽ ചുളിവുകൾ, “ഡബിൾ-ഐലിഡ്” മടക്കുകൾ തുടങ്ങിയ തകരാറുകൾക്ക് കാരണമാകുന്നു. ലാസ്റ്റിംഗിന് ശേഷം ഹീൽ ഭാഗത്തെ അപ്പറിന് പലപ്പോഴും അധികമായി കൈകൊണ്ട് മസാജ് ചെയ്യേണ്ടി വരുന്നു, ഇത് തൊഴിലാളികളുടെ ജോലിഭാരവും ഉത്പാദന സമയവും വർദ്ധിപ്പിക്കുന്നു. കൈകൊണ്ടുള്ള പ്രവർത്തനം പൂർത്തിയായ ഷൂസിന്റെ ഫ്ലാറ്റ്നസ് സ്ഥിരത ഇല്ലാതാക്കുകയും ചെയ്യുന്നു. AB-652 മൾട്ടി-പൗണ്ട്-ഫ്ലാറ്റ് മെക്കാനിസം, ഹീൽ അപ്പർ ഫൂട്ടിൽ ഒന്നിലധികം കൃത്യമായ എക്സ്ട്രൂഷനുകൾ സാധ്യമാക്കുന്നു, തുടർന്നുള്ള മസാജ് പ്രവർത്തനങ്ങൾ കുറയ്ക്കുകയോ ഒഴിവാക്കുകയോ ചെയ്യുന്നു, കൂടാതെ നല്ല തുകൽ ഷൂ ഓർഡറുകൾക്കായി ഉൽപ്പന്ന യോഗ്യതാ നിരക്കും ഉത്പാദനക്ഷമതയും മെച്ചപ്പെടുത്തുന്നു.
ചോദ്യം 3: ഈ മോഡലിന്റെ പൂർണ്ണമായ പ്രധാന മത്സരപരമായ നേട്ടങ്ങൾ എന്തൊക്കെയാണ്?
എ3:
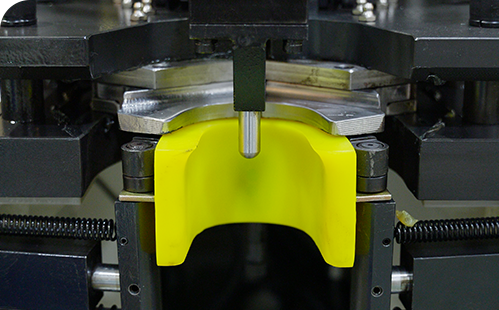
- പലതവണ പൗണ്ട്-ഫ്ലാറ്റ് കോർ പ്രവർത്തനംഅടിമയുടെ മുകൾഭാഗത്തുള്ള പാദത്തിനായി ആവർത്തിച്ചുള്ള കൃത്യമായ എക്സ്ട്രൂഷൻ, ദീർഘകാലം പരന്നതായി നിലനിർത്തുകയും തുടർന്നുള്ള മസാജ് പ്രക്രിയയുടെ ജോലിഭാരം കുറയ്ക്കുകയും ചെയ്യുന്നു;
- അവസാന സീറ്റിലെ സ്വയം സന്തുലിതമാക്കുന്ന സാങ്കേതികവിദ്യ: തത്സമയ ബല സംവേദനം, ഷൂ ലാസ്റ്റുകളിലെ വ്യതിയാനങ്ങൾക്കോ ക്രമരഹിതമായ അവസ്ഥകൾക്കോ അനുസരിച്ചുള്ള സ്വയമേവയുള്ള ബാലൻസ് ക്രമീകരണം;
- അനലോഗ്-സിമുലേറ്റഡ് ടെൻഷണറും മൾട്ടി-മോഡ് ടൈറ്റനിംഗ് മെക്കാനിസവും: ഷൂവിൻ്റെ ലാസ്റ്റിൻ്റെ വിവിധ ആകൃതികൾക്കും മുകളിലെ മെറ്റീരിയലിൻ്റെ സവിശേഷതകൾക്കും അനുയോജ്യമായ, മാറ്റിവയ്ക്കാവുന്ന ഒന്നിലധികം ടോ-ബാൻഡ് ഓപ്ഷനുകൾ;
- എക്സ്ട്രൂഷൻ വശത്തെ കോണിലുള്ള ലെവലിംഗ് പ്രവർത്തനംകണങ്കാലിന്റെ വശങ്ങളിലുള്ള “ഇരട്ട കൺപോള” മടക്കക്കുറവ് ഫലപ്രദമായി ഇല്ലാതാക്കുക;
- അവസാനം-തിരികെ മുകളിലേക്ക്-വലിക്കുന്ന പ്രവർത്തനംഉയർന്ന നിലവാരമുള്ള ബൂട്ടീക് ഗ്രേഡ് ഷൂസുകൾക്ക് അനുയോജ്യമായ ഘടന നൽകുക;
- സർക്യൂട്ട് സംയോജിത മോഡുലാർ രൂപകൽപ്പന: ഒതുക്കമുള്ള വൈദ്യുത ഘടന, സ്ഥിരതയുള്ള പ്രവർത്തനം, എളുപ്പമുള്ള ദൈനംദിന അറ്റകുറ്റപ്പണികൾക്കായി സൗകര്യപ്രദമായ പരിശോധനയും ഘടകങ്ങളുടെ മാറ്റവും.
2. എട്ട് കോർ പ്രത്യേക വൈദഗ്ധ്യമുള്ള സാങ്കേതിക പതിവുചോദ്യങ്ങൾ
ചോദ്യം 4: AB-652-ന്റെ എട്ട് പ്രധാന പ്രത്യേക-കഴിവ് പ്രവർത്തനങ്ങൾ ഏതൊക്കെയാണ്?
എ4:
- അവസാന സ്വയം-സന്തുലിത സ്റ്റോക്ക്: ഷൂ-ലാസ്റ്റിന്റെ സ്ഥാനവും സമ്മർദ്ദാവസ്ഥയും നിരീക്ഷിക്കുന്നതിനായി ബിൽറ്റ്-ഇൻ പ്രഷർ സെൻസറുകൾ സജ്ജീകരിച്ചിരിക്കുന്നു. ഷൂ-ലാസ്റ്റ് തെറ്റായ ദിശയിലേക്ക് നീങ്ങുമ്പോൾ ഇത് സ്വയമേവ ബാലൻസ് ക്രമീകരണം പൂർത്തിയാക്കുകയും, ലാസ്റ്റിംഗ് സമയത്ത് മുകളിലുള്ള സമ്മർദ്ദം ഏകീകൃതമാണെന്ന് ഉറപ്പാക്കുകയും, പ്രത്യേക ആകൃതിയിലുള്ള ലാസ്റ്റുകളിലെ തകരാറുകൾ കുറയ്ക്കുകയും ചെയ്യുന്നു.
- അനലോഗ് ടെൻഷനർ, യഥാർത്ഥ ടെൻഷനർഅവസാന ലാസ്റ്റ് ഡാറ്റയ്ക്കായി കമ്പ്യൂട്ടർ സിമുലേഷൻ വിശകലനത്തോടെ വികസിപ്പിച്ചെടുത്തത്, വിവിധതരം ഷൂ ലാസ്റ്റ് സ്റ്റൈലുകൾക്ക് വിപുലമായ അനുയോജ്യത.
- എക്സ്ട്രൂഷൻ വശത്തെ കോണിലുള്ള ലെവലിംഗ് പ്രവർത്തനം: സവിശേഷമായ മെക്കാനിക്കൽ എക്സ്ട്രൂഷൻ & പ്രഷർ-കൺട്രോൾ ഘടന, കണങ്കാലിന്റെ അരികിലുള്ള “ഡബിൾ-ഐലിഡ്” മടക്കക്കുറവ് ഇല്ലാതാക്കുകയും കണങ്കാലിന്റെ അരികിന്റെ നിരപ്പുയർത്തുകയും ചെയ്യുന്നു.
- പലതവണ പൗണ്ട് ഫ്ലാറ്റ് ഫംഗ്ഷൻ (കോർ ഫംഗ്ഷൻ): പാദത്തിൻ്റെ മുകൾഭാഗത്ത് പലതവണ കൃത്യമായി ഞെക്കിപ്പിടിച്ചുകൊണ്ട് ഉറപ്പുള്ള ഗുണനിലവാരം മെച്ചപ്പെടുത്തുകയും തുടർന്നുള്ള മസാജ് നടപടിക്രമങ്ങൾ വളരെയധികം കുറയ്ക്കുകയോ ഒഴിവാക്കുകയോ ചെയ്യുക.
- അവസാന റിട്ടേൺ ഫംഗ്ഷൻമൃദുവായതും എന്നാൽ ശക്തവുമായ മുകളിലേക്കുള്ള വലിക്കൽ പ്രവർത്തനം, ഷൂ ലാസ്റ്റുമായി മുകളിൽ ഭാഗം ചേർന്നുപറ്റാൻ സഹായിക്കുന്നു, ഇത് ഉയർന്ന നിലവാരമുള്ള ഷൂസുകൾക്ക് ദീർഘകാലം നിലനിൽക്കുന്ന മികച്ച ഫലം നൽകുന്നു.
- എല്ലാ വശങ്ങളിലും മുറുക്കുന്ന സംവിധാനം: പൂർണ്ണമായ ക്ലാമ്പിംഗ് ശക്തി ലഭിക്കുന്നതിനായി, വിവിധതരം ഷൂ സ്റ്റൈലുകൾക്ക് അനുയോജ്യമായ ഓപ്ഷണൽ ടോ-ബാൻഡുകൾ തിരഞ്ഞെടുക്കുക.
- വിരൽ ബാൻഡ് പാറ്റേണുകൾ ധാരാളം തിരഞ്ഞെടുക്കാനുണ്ട്: ഒന്നിലധികം മാറ്റാവുന്ന ടോ-ബാൻഡ് സ്പെസിഫിക്കേഷനുകൾ, ഷൂ-ലാസ്റ്റും മെറ്റീരിയലും അനുസരിച്ച് അനുയോജ്യമായ ആക്സസറികൾ തിരഞ്ഞെടുത്ത് മികച്ച ഈടുകൂടിയ ഫലം നേടുക.
- സർക്യൂട്ട് സംയോജിത മോഡുലാരിസേഷൻ: മോഡുലാർ ഇലക്ട്രിക്കൽ ഘടന, സ്ഥിരതയുള്ള ഹാർഡ്വെയർ പ്രകടനം, എളുപ്പത്തിലുള്ള തകരാർ കണ്ടെത്തലും സ്പെയർ പാർട്സ് മാറ്റിവയ്ക്കലും, കുറഞ്ഞ അറ്റകുറ്റപ്പണി ബുദ്ധിമുട്ട്.
Q5: യഥാർത്ഥ ചെറിയ ബാച്ചുകളിലുള്ള ബൂട്ടീക് ഷൂ നിർമ്മാണത്തിൽ മൾട്ടി-ടൈംസ് പൗണ്ട്-ഫ്ലാറ്റ് ഫംഗ്ഷൻ എങ്ങനെയാണ് പ്രവർത്തിക്കുന്നത്?
A5: മൾട്ടി-പൗണ്ട്-ഫ്ലാറ്റ് മെക്കാനിസം ഒരൊറ്റ പ്രവർത്തന ചക്രത്തിൽ കണങ്കാലിന്റെയും പാദത്തിന്റെയും മുകൾ ഭാഗത്ത് ആവർത്തിച്ചുള്ള എക്സ്ട്രൂഷൻ ഷേപ്പിംഗ് നടത്തുന്നു. ഇത് കണങ്കാലിന്റെ അരിക്ക് നിരപ്പും വൃത്തിയുള്ളതുമായ രൂപം നൽകുകയും, മടക്കുകളും ചുളിവുകളും മൂലമുണ്ടാകുന്ന തള്ളിക്കളയൽ നിരക്ക് കുറയ്ക്കുകയും ചെയ്യുന്നു. ഫാക്ടറികൾക്ക് സ്വതന്ത്ര മസാജ് വർക്ക്സ്റ്റേഷനുകൾക്കായുള്ള തൊഴിലാളി ശ്രമം കുറയ്ക്കാൻ കഴിയും, ഇത് ഉയർന്ന പ്രതലഭംഗി ആവശ്യമുള്ള മികച്ച തുകൽ ഷൂ നിർമ്മാണത്തിന് പ്രത്യേകിച്ചും അനുയോജ്യമാണ്.
III. സാങ്കേതിക പാരാമീറ്റർ പതിവുചോദ്യങ്ങൾ
ചോദ്യം 6: AB-652-ന്റെ പൂർണ്ണമായ ഔദ്യോഗിക സവിശേഷതകൾ എന്തൊക്കെയാണ്?
A6:‑ മോഡൽ: AB‑652 ഓട്ടോ പൗണ്ട് ഫ്ലാറ്റ് ഹീൽ ലാസ്റ്റിംഗ് മെഷീൻ
‑ പവർ സപ്ലൈ: 380V / 50Hz / 3-ഫേസ്
‑ ഹീറ്റിംഗ് പവർ: 500W
- മോട്ടോർ ശക്തി: 2HP
- 8 മണിക്കൂർ ഉത്പാദന ശേഷി: 2000 ജോഡി
‑ പ്രവർത്തന ഹൈഡ്രോളിക് മർദ്ദം: 30-50 കി.ഗ്രാം/ച.സെ.മീ²
‑ ഹൈഡ്രോളിക് ഓയിൽ ടാങ്ക് ശേഷി: 50 ലിറ്റർ
‑ ശുപാർശ ചെയ്യുന്ന ഹൈഡ്രോളിക് ഓയിൽ: 68# ആന്റി-വെയർ ഹൈഡ്രോളിക് ഓയിൽ (തണുത്ത കാലാവസ്ഥയിലുള്ള വർക്ക്ഷോപ്പുകൾക്ക് 46# തിരഞ്ഞെടുക്കുക)
‑ മെഷീന്റെ മൊത്തത്തിലുള്ള അളവുകൾ: 1150 mm × 760 mm × 1450 mm
‑ കയറ്റുമതി പാക്കേജ് അളവുകൾ: 1250 മിമി × 900 മിമി × 1600 മിമി
‑ ശുദ്ധഭാരം: 500 കിലോഗ്രാം
4. ഓൺ-സൈറ്റ് ഇൻസ്റ്റാളേഷൻ & പരിസ്ഥിതിക്ക് യോജിക്കൽ - പതിവുചോദ്യങ്ങൾ
Q7: ഇൻസ്റ്റാൾ ചെയ്യുന്നതിന് മുൻപ് എന്തെല്ലാം വൈദ്യുത, സ്ഥല, പാരിസ്ഥിതിക ആവശ്യകതകളാണുള്ളത്?
എ7:
- പവർ സപ്ലൈ: സ്ഥിരതയുള്ള ത്രീ-ഫേസ് 380V പവർ സ്രോതസ്സ് ആവശ്യമാണ്; വൈദ്യുത സുരക്ഷാ സംരക്ഷണത്തിനായി വിശ്വസനീയമായ ഗ്രൗണ്ടിംഗ് കണക്ഷൻ പൂർത്തിയാക്കിയിരിക്കണം;
- സ്ഥലം: ഓപ്പറേറ്റർക്ക് ചലിക്കാനും ടോ-ബാൻഡ് / ഉപഭോഗ സാമഗ്രികൾ മാറ്റിവയ്ക്കാനും വേണ്ടി മെഷീനിന് ചുറ്റും കുറഞ്ഞത് 1.2 മീറ്റർ പ്രവർത്തന ഇടം ഒഴിഞ്ഞുവയ്ക്കുക;
- പരിസ്ഥിതി: വർക്ക്ഷോപ്പിൽ നല്ല വായുസഞ്ചാരം ഉറപ്പാക്കണം; ഹൈഡ്രോളിക് വാൽവ് ബ്ലോക്കുകളെയും മോഡുലാർ ഇലക്ട്രിക്കൽ ഘടകങ്ങളെയും സംരക്ഷിക്കുന്നതിനായി, അമിതമായ പൊടിയും ഉയർന്ന ആർദ്രതയുമുള്ള സാഹചര്യങ്ങൾ ഒഴിവാക്കണം.;
- സ്ഥലം: ഇൻസ്റ്റാളേഷൻ സ്ഥലം മെഷീന്റെ ഭാരം താങ്ങാൻ പാകത്തിന് നിരപ്പും ഉറപ്പുള്ളതുമായിരിക്കണം, ഇത് ദീർഘകാല വിറയൽ മൂലമുണ്ടാകുന്ന ഉപകരണങ്ങളുടെ സ്ഥാനചലനം തടയുന്നു.
5.സാധാരണ സ്റ്റാർട്ടപ്പ് & ഉത്പാദന പ്രവർത്തന SOP പതിവുചോദ്യങ്ങൾ
Q8: പവർ-ഓൺ മുതൽ ബഹുళ ഉത്പാദനം വരെയുള്ള സമ്പൂർണ്ണ നിലവാരീകൃത പ്രവർത്തന നടപടിക്രമം എന്താണ്?
എ8:
- പ്രവർത്തനത്തിന് മുമ്പുള്ള പരിശോധന: പവർ സപ്ലൈയുടെ ഗ്രൗണ്ടിംഗ് അവസ്ഥ പരിശോധിക്കുക; ഹൈഡ്രോളിക് ഓയിൽ നില സാധാരണ നിലയിലാണെന്ന് ഉറപ്പുവരുത്തുക; എമർജൻസി സ്റ്റോപ്പ് ബട്ടൺ ശരിയായി പ്രവർത്തിക്കുന്നുണ്ടോ എന്ന് പരിശോധിക്കുക; ടെൻഷനർ, പൗണ്ട്-ഫ്ലാറ്റ് മെക്കാനിസം, ലാസ്റ്റ്-സീറ്റ് പ്രതലങ്ങൾ എന്നിവയിലെ പശയുടെ അവശിഷ്ടങ്ങൾ നീക്കം ചെയ്യുക;
- പവർ-ഓൺ: പ്രധാന പവർ സപ്ലൈ ഓൺ ചെയ്യുക; ഷൂ-ലാസ്റ്റ്, അപ്പർ-മെറ്റീരിയൽ എന്നിവയ്ക്ക് അനുയോജ്യമായ ടോ-ബാൻഡ് തിരഞ്ഞെടുക്കുക; പൗണ്ട്-ഫ്ലാറ്റ് സമയം, എക്സ്ട്രൂഷൻ പ്രഷർ, ട്രാവൽ പാരാമീറ്ററുകൾ എന്നിവയ്ക്കായി മെക്കാനിക്കൽ നോബുകൾ ക്രമീകരിക്കുക;
- ഐഡിൽ ടെസ്റ്റ് റൺ: ഷൂ ലാസ്റ്റ് ഇല്ലാതെ ഒന്നിലധികം ശൂന്യ ചക്രങ്ങൾ പ്രവർത്തിപ്പിക്കുക, അസാധാരണമായ ശബ്ദം, എണ്ണച്ചോർച്ച അല്ലെങ്കിൽ മെക്കാനിക്കൽ ജാമിംഗ് എന്നിവ പരിശോധിക്കുക;
- സാമ്പിൾ ഡീബഗ്ഗിംഗ്: ഷൂ ലാസ്റ്റും അപ്പറും വർക്കിംഗ് സ്റ്റേഷനിൽ വെച്ച് ടെസ്റ്റ് സാമ്പിൾ നിർമ്മിക്കുക. ഹീൽ-ലാസ്റ്റിംഗിന്റെ ഫ്ലാറ്റ്നസ് ബൂട്ടീക്ക് ഷൂവിന്റെ ഗുണനിലവാര ആവശ്യകതകൾ പൂർണ്ണമായി നിറവേറ്റുന്നതുവരെ പൗണ്ട്-ഫ്ലാറ്റ് സമയങ്ങളും പ്രഷർ പാരാമീറ്ററുകളും സൂക്ഷ്മമായി ക്രമീകരിക്കുക;
- ഔപചാരിക ഉത്പാദനം: ചെറിയ ബാച്ചുകളിലുള്ള / ബൂട്ടിക് ഓർഡർ ഉത്പാദനം നടത്തുക; ഓപ്പറേറ്റർമാർ ഹീലിന്റെ അരികിന്റെ നിരപ്പും അപ്പർ-ഫൂട്ടിന്റെ ആകൃതിപ്പെടുത്തൽ ഫലവും ശ്രദ്ധ കേന്ദ്രീകരിച്ച് ക്രമരഹിതമായ സാമ്പിൾ പരിശോധന നടത്തുന്നു;
- ഷിഫ്റ്റ് അവസാനമുള്ള അടച്ചിടൽ: മെക്കാനിക്കൽ പ്രതലങ്ങളിലെ അവശിഷ്ട പശ വൃത്തിയാക്കുക; ആദ്യം ഹീറ്റിംഗ് ഫംഗ്ഷൻ ഓഫ് ചെയ്യുക, തുടർന്ന് പ്രധാന മോട്ടോർ നിർത്തുക; ദീർഘകാലം ഉപയോഗിക്കാതെ വെക്കുകയാണെങ്കിൽ പൂർണ്ണമായും വൈദ്യുതി വിതരണം മുടക്കുക.
6. സാധാരണമായ അസാധാരണതകളും പരിഹാര മാർഗ്ഗങ്ങളും - പതിവുചോദ്യങ്ങൾ
Q9: ദൈനംദിന വർക്ക്ഷോപ്പിൽ സാധാരണയായി കാണുന്ന തകരാറുകൾ എന്തൊക്കെയാണ്, ഓപ്പറേറ്റർമാർക്കുള്ള വേഗത്തിലുള്ള പരിശോധനാ പോയിന്റുകൾ എന്തൊക്കെയാണ്?
എ9:
• പ്രതിഭാസം 1: പൗണ്ട്-ഫ്ലാറ്റ് ചെയ്തതിന് ശേഷവും ഹീലിന്റെ അരികിൽ മടക്കുകൾ / “ഡബിൾ-ഐലിഡ്” മടക്ക് ഉണ്ടായിരിക്കുന്നത്
ചെക്ക് പോയിന്റുകൾ: പൗണ്ട്-ഫ്ലാറ്റ് സമയങ്ങളും പ്രഷർ ക്രമീകരണവും പരിശോധിക്കുക; ടെൻഷണറിന്റെയും എക്സ്ട്രൂഷൻ മോൾഡിന്റെയും തേയ്മാനം പരിശോധിക്കുക; അവസാന-സീറ്റ് സെൽഫ്-ബാലൻസിന്റെ പ്രവർത്തന നില പരിശോധിക്കുക.
• പ്രതിഭാസം 2: ഹീൽ-ലാസ്റ്റിംഗ് നടപടിക്രമത്തിനിടയിലുള്ള അപ്പർ ടിയറിംഗ്
ചെക്ക് പോയിന്റുകൾ: ഹൈഡ്രോളിക് മർദ്ദം വളരെ കൂടുതലാണോ എന്ന് ഉറപ്പുവരുത്തുക; ടെൻഷനർ ക്ലാമ്പിംഗ് ഫോഴ്സ് പരിശോധിക്കുക; ധരിക്കൽ മൂലമുണ്ടായ മൂർച്ചയേറിയ ബറുകൾ മെക്കാനിക്കൽ മോൾഡിലുണ്ടോ എന്ന് പരിശോധിക്കുക.
• പ്രതിഭാസം 3: പൗണ്ട്-ഫ്ലാറ്റ് രൂപപ്പെടുത്തുന്നതിലെ പോരായ്മ
ചെക്ക് പോയിന്റുകൾ: പൗണ്ട്-ഫ്ലാറ്റ് ട്രാവൽ പാരാമീറ്റർ വളരെ ചെറുതാണോ എന്ന് പരിശോധിക്കുക; ഹൈഡ്രോളിക് ഓയിലിന്റെ നിലയും മർദ്ദത്തിന്റെ സ്ഥിരതയും പരിശോധിക്കുക.
• പ്രതിഭാസം 4: അസാധാരണമായ ഹൈഡ്രോളിക് മർദ്ദത്തിലെ ഏറ്റക്കുറച്ചിൽ
ചെക്ക് പോയിന്റുകൾ: ഹൈഡ്രോളിക് ഓയിൽ ലിക്വിഡ് ലെവൽ ഉറപ്പുവരുത്തുക; പൈപ്പ് ലൈൻ ജോയിന്റുകളിൽ എണ്ണ ചോർച്ചയുണ്ടോ എന്ന് പരിശോധിക്കുക; എണ്ണയുടെ പഴക്കവും മലിനീകരണത്തിന്റെ അളവും പരിശോധിക്കുക.
• പ്രതിഭാസം 5: സൈക്കിൾ പ്രവർത്തിപ്പിച്ചതിന് ശേഷം മെഷീന് പ്രവർത്തനം നടപ്പിലാക്കാൻ കഴിയില്ല
ചെക്ക് പോയിന്റുകൾ: എമർജൻസി-സ്റ്റോപ്പ് റീസെറ്റ് സ്റ്റാറ്റസ് ഉറപ്പുവരുത്തുക; മോഡുലാർ-സർക്യൂട്ട് ടെർമിനലുകളിൽ ഇളകിയ ഘടനകൾ ഉണ്ടോയെന്ന് പരിശോധിക്കുക.
⚠️ മുന്നറിയിപ്പ്: പ്രൊഫഷണൽ-സാങ്കേതിക മാർഗ്ഗനിർദ്ദേശമില്ലാതെ ഓപ്പറേറ്റർമാർ ഹൈഡ്രോളിക്-വാൽവ് ബ്ലോക്കുകൾ, പൗണ്ട്-ഫ്ലാറ്റ് എക്സിക്യൂട്ടിംഗ്-മെക്കാനിസം, ആന്തരിക-വൈദ്യുത ഘടകങ്ങൾ എന്നിവ അഴിച്ചുമാറ്റുന്നത് നിരോധിച്ചിരിക്കുന്നു. സങ്കീർണ്ണമായ തകരാറുകൾക്ക്, ദയവായി വിതരണക്കാരന്റെ സാങ്കേതിക പിന്തുണാ ടീമുമായി ബന്ധപ്പെടുക.
7.തട്ടുകളായി ക്രമീകരിച്ച പൂർണ്ണമായ ദിനചര്യ പരിപാലനത്തെക്കുറിച്ചുള്ള പതിവുചോദ്യങ്ങൾ
Q10: എന്തെല്ലാം അറ്റകുറ്റപ്പണികൾ ദിവസേന / ആഴ്ചതോറും / മാസത്തിലൊരിക്കൽ / പാദത്തിലൊരിക്കൽ ചെയ്യേണ്ടതുണ്ട്?
എ പത്ത്:
✅ദിവസേന (ഓരോ പ്രൊഡക്ഷൻ ഷിഫ്റ്റിനും മുമ്പും ശേഷവും):
പൗണ്ട്-ഫ്ലാറ്റ് മോൾഡ്, ടെൻഷണർ, ലാസ്റ്റ്-സീറ്റ് പ്രതലങ്ങൾ എന്നിവയിൽ പറ്റിപ്പിടിച്ചിരിക്കുന്ന പശയുടെ അവശിഷ്ടങ്ങൾ വൃത്തിയാക്കുക; ഹൈഡ്രോളിക് ഓയിലിന്റെ നിലയും മർദ്ദവും പരിശോധിക്കുക; എമർജൻസി-സ്റ്റോപ്പ്-ബട്ടണിന്റെ പ്രവർത്തനം പരീക്ഷിക്കുക.
✅പ്രതിവാരം:
ചലിക്കുന്ന ഗൈഡ് ഷാഫ്റ്റുകളിലും, പൗണ്ട്-ഫ്ലാറ്റ് എക്സിക്യൂട്ടിംഗ് ഭാഗങ്ങളിലും, ടെൻഷനർ ലിങ്കേജ് സംവിധാനത്തിലും ലൂബ്രിക്കന്റ് ചേർക്കുക; എല്ലാ ഹൈഡ്രോളിക് പൈപ്പ് ജോയിന്റുകളിലും എണ്ണച്ചോർച്ചയുണ്ടോയെന്ന് പരിശോധിക്കുക; മോഡുലാർ ഇലക്ട്രിക്കൽ കാബിനറ്റിലെ ഹീറ്റ്-ഡിസിപ്പിയേഷൻ ഓപ്പണിംഗുകളിലെ പൊടി നീക്കം ചെയ്യുക; ഇളകിയിരിക്കുന്ന മെക്കാനിക്കൽ സ്ക്രൂകൾ മുറുക്കുക.
✅പ്രതിമാസം:
ഹൈഡ്രോളിക് പ്രവർത്തന മർദ്ദവും പൗണ്ട്-ഫ്ലാറ്റ് യാത്രാ പാരാമീറ്ററുകളും കാലിബ്രേറ്റ് ചെയ്യുക; ടോ-ബാൻഡുകൾ, ടെൻഷനർ ആക്സസറികൾ, എക്സ്ട്രൂഷൻ മോൾഡ് എന്നിവയുടെ തേയ്മാനം പരിശോധിക്കുക; ഹൈഡ്രോളിക് സീലിംഗ് റിംഗുകളുടെ പഴക്കം പരിശോധിക്കുക.
✅ത്രൈമാസികം:
മൊത്തത്തിലുള്ള ഹീൽ-ലാസ്റ്റിംഗ്, പൗണ്ട്-ഫ്ലാറ്റ് രൂപീകരണ പ്രകടനത്തിനായി സാമ്പിൾ-ടെസ്റ്റ് നടത്തുക; ഹൈഡ്രോളിക് ഓയിലിന്റെ എണ്ണ മലിനീകരണത്തിന്റെ അളവ് വിശകലനം ചെയ്യുക, ആവശ്യമെങ്കിൽ ഹൈഡ്രോളിക് ഓയിൽ മാറ്റിസ്ഥാപിക്കുക; മോഡുലാർ സർക്യൂട്ട് ഘടകങ്ങളുടെ വിശ്വാസ്യത സമഗ്രമായി പരിശോധിക്കുക.
8. വിതരണം ചെയ്ത ആക്സസറികളും സാങ്കേതിക രേഖകളും - പതിവുചോദ്യങ്ങൾ
ചോദ്യം 11: മെഷീനോടൊപ്പം ഏതൊക്കെ ഇനങ്ങളാണ് ഡെലിവർ ചെയ്യുക?
എ11:
- സാങ്കേതിക രേഖകൾ (അച്ചടിച്ച പകർപ്പ് + പിഡിഎഫ് ഇലക്ട്രോണിക് പതിപ്പ്): സമ്പൂർണ്ണ ഇംഗ്ലീഷ് പ്രവർത്തന മാനുവൽ, ഹൈഡ്രോളിക് സർക്യൂട്ടിന്റെ സ്കീമാറ്റിക് ഡയഗ്രം, ഇലക്ട്രിക്കൽ മോഡുലാറിന്റെ സ്കീമാറ്റിക് ഡയഗ്രം, സ്പെയർ പാർട്സ് ലിസ്റ്റ്, സാധാരണ തകരാറുകൾ പരിഹരിക്കാനുള്ള മാനുവൽ;
- സാധാരണയായി ലഭ്യമാകുന്ന ആക്സസറികൾ: ഒരു സമ്പൂർണ്ണ സ്റ്റാൻഡേർഡ് ടൂൾ കിറ്റ്, ദിവസേനയുള്ള മെഷീൻ ക്രമീകരണങ്ങൾക്കും അറ്റകുറ്റപ്പണികൾക്കുമായി ഉപയോഗിക്കുന്ന, പൊതുവായ സ്പെസിഫിക്കേഷനിലുള്ള ടോ-ബാൻഡുകളുടെ ഒന്നിലധികം ഗ്രൂപ്പുകൾ.
9. വാറന്റി പരിധിയും വിൽപ്പനാനന്തര സാങ്കേതിക പിന്തുണയും - പതിവുചോദ്യങ്ങൾ
ചോദ്യം 12: വാറന്റിയുടെ കൃത്യമായ പരിധി എന്താണ്, ഏതൊക്കെ ഭാഗങ്ങളാണ് ഇതിൽ നിന്ന് ഒഴിവാക്കിയിരിക്കുന്നത്?
A12: ഉപഭോഗവസ്തുക്കൾ അല്ലാത്ത ഭാഗങ്ങൾക്ക് 12 മാസത്തെ ഫുൾ മെഷീൻ വാറന്റി.
വാറന്റിയിൽ നിന്ന് ഒഴിവാക്കപ്പെട്ടതും ഉപയോഗത്തിൽ തേയ്മാനം സംഭവിക്കുന്നതുമായ ഭാഗങ്ങൾ: ടോ-ബാൻഡുകൾ, ടെൻഷനർ ആക്സസറികൾ, എക്സ്ട്രൂഷൻ മോൾഡ്, ഹൈഡ്രോളിക് സീലിംഗ് റിംഗുകൾ.
ചോദ്യം 13: വിൽപ്പനാനന്തര സാങ്കേതിക സേവനങ്ങൾ എന്തൊക്കെയാണ് നൽകുന്നത്?
എ പതിമൂന്ന്:
- റിമോട്ട് വീഡിയോ ഡീബഗ്ഗിംഗും റിമോട്ട് ഫോൾട്ട് ഗൈഡൻസ് സേവനവും;
- ഓൺലൈൻ ഓപ്പറേറ്റർ പ്രവർത്തന വൈദഗ്ദ്ധ്യ പരിശീലന മാർഗ്ഗനിർദ്ദേശം; ആവശ്യാനുസരണം വീടുകളിൽ നേരിട്ടുള്ള സേവനം ക്രമീകരിക്കാവുന്നതാണ്;
- ഉപഭോക്താക്കൾക്ക് പിന്നീട് മാറ്റിസ്ഥാപിക്കുന്നതിനുള്ള ഫാക്ടറി വിലയിൽ ആജീവനാന്ത സ്പെയർ പാർട്സ് വിതരണം.