ASFROM ഷൂ ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ പതിവുചോദ്യങ്ങൾ
ASFROM ഷൂ ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ പതിവുചോദ്യങ്ങൾ
ഷൂ ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ ബേസ്: ചോദ്യോത്തരങ്ങൾ
ഒന്ന്. അടിസ്ഥാന ഉൽപ്പന്ന വിവരങ്ങൾ
ചോദ്യം 1: എന്താണ് ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ?
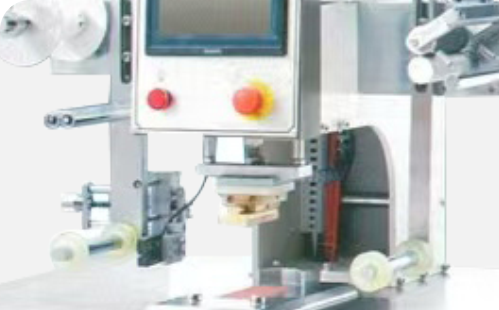
A1: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ, മാനുവൽ ഫീഡിംഗും ഓട്ടോമാറ്റിക് ഹോട്ട്-ലേബലിംഗ് ഫംഗ്ഷനുമുള്ള ഒരു ന്യൂമാറ്റിക് ഹീറ്റ്-ട്രാൻസ്ഫർ ഉപകരണമാണ്. പ്രധാനപ്പെട്ട ഇലക്ട്രിക്കൽ, ന്യൂമാറ്റിക് ഘടകങ്ങൾ ഇറക്കുമതി ചെയ്തതാണ്. ഇതിൽ പിഎൽസി, ടച്ച്-സ്ക്രീൻ നിയന്ത്രണ സംവിധാനം, സംയോജിപ്പിച്ച പിഐഡി കൃത്യമായ താപനില നിയന്ത്രണം, ഇറക്കുമതി ചെയ്ത കളർ-മാർക്ക് സെൻസർ എന്നിവ സജ്ജീകരിച്ചിരിക്കുന്നു. ഫ്ലാറ്റ് ഇൻസോളുകൾ, ആർക്ക് ഇൻസോളുകൾ, ഷൂ ടങ്ഗുകൾ, തുകൽ, മറ്റ് വർക്ക്പീസുകൾ എന്നിവ പ്രോസസ്സ് ചെയ്യുന്നതിനായി ഇത് ഹോട്ട്-ലേബൽ, ഹോട്ട്-സ്റ്റാമ്പിംഗ് മോഡുകൾ എന്നിവയെ പിന്തുണയ്ക്കുന്നു.
ചോദ്യം 2: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന്റെ പ്രധാന സാങ്കേതിക പാരാമീറ്ററുകൾ എന്തൊക്കെയാണ്?
എ2:
1. മോഡൽ നമ്പർ: ALT‑500
2. വോൾട്ടേജ്: എസി 220V/50HZ 1-ഫേസ്
3.പവർ:850W
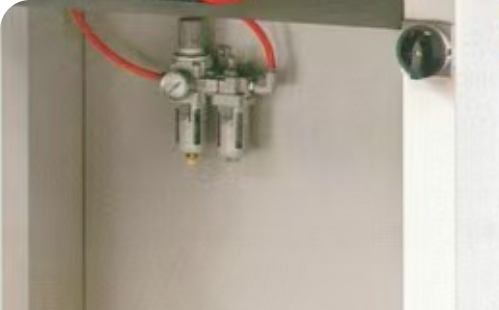
4.പ്രവർത്തന വായു മർദ്ദം:4-5.5ബാർ
5. മെഷീന്റെ അളവുകൾ: 850×680×1430 മിമി
6.ശുദ്ധ ഭാരം:128 കിലോഗ്രാം
ചോദ്യം 3: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന്റെ പ്രധാന സവിശേഷതകൾ എന്തൊക്കെയാണ്?
എ3:
1.സ്ഥിരവും വിശ്വസനീയവുമായ സിസ്റ്റം പ്രകടനം ഉറപ്പാക്കുന്നതിനായി എല്ലാ പ്രധാന ഇലക്ട്രിക്കൽ, ന്യൂമാറ്റിക് ഘടകങ്ങളും ഇറക്കുമതി ചെയ്യുന്നു.
2. സൗകര്യപ്രദവും കൃത്യവും കാര്യക്ഷമവുമായ പ്രവർത്തനത്തിനായി ടച്ച്-സ്ക്രീൻ എച്ച്എംഐയോടു കൂടിയ പിഎൽസി പ്രോഗ്രാം ചെയ്യാവുന്ന കൺട്രോളർ.
3. എല്ലാ-ഇൻ-വൺ ടച്ച്-സ്ക്രീൻ ടെമ്പറേച്ചർ കൺട്രോളോടുകൂടിയ ഇന്റഗ്രേറ്റഡ് പി.ഐ.ഡി. ടെമ്പറേച്ചർ മൊഡ്യൂൾ, അധിക തെർമോസ്റ്റാറ്റ് ആവശ്യമില്ല, താപനിലയുടെ കൃത്യത ±1℃.
4. ഇറക്കുമതി ചെയ്ത ഉയർന്ന സംവേദനക്ഷമതയുള്ള കളർ-മാർക്ക് സെൻസർ 7 നിറങ്ങൾ തിരിച്ചറിയുന്നു, ക്രമീകരിക്കാവുന്ന സംവേദനക്ഷമതയോടുകൂടിയ ±0.02mm സ്ഥാനനിർണ്ണയ കൃത്യത.
5. ബുദ്ധിപരമായ മിസ്ഫയർ സംരക്ഷണം. വർക്ക്പീസ് കണ്ടെത്താനായില്ലെങ്കിൽ, നിഷ്ക്രിയമായി പ്രസ്സ് ചെയ്യുമ്പോഴുണ്ടാകുന്ന കേടുപാടുകൾ തടയാൻ പ്രസ്സിംഗ് മോൾഡ് സ്വയമേവ നിർത്തുന്നു.
6. റീലിൽ നിന്നുള്ള ലേബൽ സ്ഥിരതയോടെയും കൃത്യതയോടെയും കൊണ്ടുപോകുന്നതിനായി, ജപ്പാനിൽ നിന്ന് ഇറക്കുമതി ചെയ്ത സ്റ്റെപ്പർ മോട്ടോർ ഉപയോഗിച്ചുള്ള ലേബൽ ഫീഡിംഗ്.
7.മോട്ടോറിന്റെ വിപരീത-ചലന ടെൻഷൻ നിയന്ത്രണം ലേബൽ ബെൽറ്റ് നിരന്തരം മുറുക്കിയിരിക്കാനും അതോടൊപ്പം കാലക്രമേണ സംഭവിക്കുന്ന സമയപരമായ പിഴവ് കുറയ്ക്കാനും സഹായിക്കുന്നു.
8.വിവിധോത്പാദന സാഹചര്യങ്ങൾക്കനുസരിച്ച് ക്രമീകരിക്കാവുന്നതും, കുറഞ്ഞ ശബ്ദത്തിലുള്ള നിശ്ശബ്ദ പ്രവർത്തനമുള്ളതുമായ ഫ്രീക്വൻസി-കൺവെർഷൻ.
9. ബഹുദ്ദേശ്യപരമായ ഉപയോഗത്തിനും ഉയർന്ന ഉപകരണങ്ങൾക്കുമായി ഹോട്ട്-ലേബൽ, ഹോട്ട്-സ്റ്റാമ്പിംഗ് മോഡുകൾക്കിടയിൽ സൗജന്യമായി മാറാനുള്ള സൗകര്യം

2. ബാധകമായ വ്യവസായങ്ങളും വസ്തുക്കളും
ചോദ്യം 4: ഏതൊക്കെ ഉൽപ്പന്നങ്ങളും മെറ്റീരിയലുകളുമാണ് ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന് പ്രോസസ്സ് ചെയ്യാൻ കഴിയുക?
A4: ഫ്ലാറ്റ് ഇൻസോളുകൾ, ആർക്ക് ഇൻസോളുകൾ, ഷൂ ടങ്ഗുകൾ എന്നിവയുടെ താപം പകർത്താൻ അനുയോജ്യം. ഇത് ഹോട്ട് സ്റ്റാമ്പിംഗിനെയും ലെതർ ബ്രാൻഡിംഗിനെയും പിന്തുണയ്ക്കുന്നു, കൂടാതെ ഹീറ്റ്-ട്രാൻസ്ഫർ ലേബലുകൾ, ഹോട്ട്-സ്റ്റാമ്പിംഗ് ഫോയിൽ, ലെതർ വർക്ക്പീസുകൾ എന്നിവയുമായി പൊരുത്തപ്പെടുന്നു.
ചോദ്യം 5: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ പ്രധാനമായും ഏതൊക്കെ ഉത്പാദന സാഹചര്യങ്ങൾക്കാണ് ഉപയോഗിക്കുന്നത്?
A5: ഷൂ നിർമ്മാണ ഫാക്ടറികൾ, തുകൽ സംസ്കരണ പ്ലാന്റുകൾ, സമ്മാന നിർമ്മാണ ഫാക്ടറികൾ എന്നിവിടങ്ങളിൽ ഉപയോഗിക്കുന്നു. ഇടയ്ക്കിടെ ഉൽപ്പന്നങ്ങൾ മാറുന്ന, വിവിധതരം ചെറിയ ഭാഗങ്ങളുടെ ഹോട്ട്-ലേബൽ, ഹോട്ട്-സ്റ്റാമ്പിംഗ് ഉത്പാദനത്തിന് അനുയോജ്യമാണ്. കൈകൊണ്ട് വർക്ക്പീസ് സ്ഥാപിക്കാനുള്ള സൗകര്യം, ഇടത്തരം മുതൽ ചെറിയ ബാച്ചുകളിലുള്ള ഫ്ലെക്സിബിൾ ഉത്പാദനത്തിന് അനുയോജ്യമാണ്.
III. പ്രയോജനം, സ്ഥാപിക്കൽ, കമ്മീഷനിംഗ്
ചോദ്യം 6: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന് ആവശ്യമായ യൂട്ടിലിറ്റി സൗകര്യങ്ങൾ ഏതൊക്കെയാണ്?
A6: പവർ സപ്ലൈ: എസി220V 50Hz സിംഗിൾ-ഫേസ്. വിശ്വസനീയമായ പ്രൊട്ടക്റ്റീവ് അർത്തിംഗ് നിർബന്ധമാണ്. എയർ സപ്ലൈ: ബാഹ്യ കംപ്രസ്ഡ് എയർ സ്രോതസ്സ്, പ്രവർത്തന മർദ്ദം 4-5.5bar. പ്രവർത്തനത്തിനും അറ്റകുറ്റപ്പണികൾക്കും ആവശ്യമായ സ്ഥലം മെഷീന് ചുറ്റും ഒഴിഞ്ഞുവെക്കുക.
Q7: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീൻ സ്ഥാപിക്കുന്നതിനും സ്ഥാനം നിശ്ചയിക്കുന്നതിനും എന്തെല്ലാം ആവശ്യകതകളാണുള്ളത്?
A7:യന്ത്രം കുലുങ്ങാതെ സ്ഥിരമായി പ്രവർത്തിക്കുന്നതിനായി, നിരപ്പായതും കട്ടിയുള്ളതുമായ തറയിൽ സ്ഥാപിക്കുക. പൊടിയും ഈർപ്പവുമുള്ള അന്തരീക്ഷത്തിൽ നിന്ന് അകറ്റി നിർത്തുക. വർക്ക്പീസുകൾ കൈകൊണ്ട് ലോഡ് ചെയ്യുന്നതിനും അൺലോഡ് ചെയ്യുന്നതിനും മുൻവശത്ത് സ്ഥലം ഒഴിച്ചിടുക.
Q8: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന്റെ പൂർണ്ണമായ ടെസ്റ്റ്-റണ്ണിംഗ് പ്രവർത്തന നടപടിക്രമം എന്താണ്?
എ8:
1. വിശ്വസനീയമായ അർത്തിംഗ് ഉറപ്പുവരുത്തി കംപ്രസ്ഡ് എയർ പൈപ്പ് ഘടിപ്പിക്കുക, എയർ പ്രഷർ 4-5.5 ബാർ ആയി ക്രമീകരിക്കുക.
2. പവർ ഓൺ ചെയ്ത് ടച്ച് സ്ക്രീനിൽ പ്രവർത്തന രീതി തിരഞ്ഞെടുക്കുക: ഹോട്ട്-ലേബൽ മോഡ് അല്ലെങ്കിൽ ഹോട്ട്-സ്റ്റാമ്പിംഗ് മോഡ്.
3. PID താപനില, അമർത്തുന്ന സമയം, ലേബൽ ഫീഡിംഗ് വേഗത, ഫ്രീക്വൻസി-കൺവേർഷൻ പാരാമീറ്ററുകൾ എന്നിവ സജ്ജീകരിക്കുക; കളർ-മാർക്ക് സെൻസറിന്റെ സംവേദനക്ഷമത ക്രമീകരിക്കുക.
4. പരീക്ഷണ പ്രസ്സിംഗിനായി സാമ്പിൾ വർക്ക്പീസ് കൈകൊണ്ട് ലോഡ് ചെയ്യുക. ലേബലിന്റെ സ്ഥാനത്തിന്റെ കൃത്യത ഉറപ്പുവരുത്തുക, കൂടാതെ സെൻസർ, ടെൻഷൻ പാരാമീറ്ററുകൾ എന്നിവ സൂക്ഷ്മമായി ക്രമീകരിക്കുക.
5. ആന്റി-മിസ്ഫയർ സംരക്ഷണ പ്രവർത്തനം പ്രവർത്തനക്ഷമമാക്കുക. പരീക്ഷണ സാമ്പിൾ അംഗീകരിച്ച ശേഷം ഔപചാരിക ഉത്പാദനം ആരംഭിക്കുക.
6.ഉത്പാദന സമയത്ത് വർക്ക്പീസ് വർക്ക്ടേബിളിൽ കൈകൊണ്ട് വെക്കുക. മെഷീൻ ലേബൽ ഫീഡിംഗ്, പൊസിഷനിംഗ്, ഹോട്ട് പ്രസ്സിംഗ് എന്നിവ സ്വയമേവ പൂർത്തിയാക്കുന്നു.
7. കമ്മീഷനിംഗിനോ ട്രബിൾഷൂട്ടിംഗിനോ വേണ്ടി മാനുവൽ മോഡിലേക്ക് മാറുക. തകരാർ സംഭവിച്ചതിന് ശേഷം ഉത്പാദനം പുനരാരംഭിക്കുന്നതിന് മുമ്പ് ഫുൾ റീസെറ്റ് നടത്തുക.
Q9:എയർ പ്രഷർ ക്രമീകരിക്കുമ്പോൾ എന്തെല്ലാം മുൻകരുതലുകൾ സ്വീകരിക്കണം?
A9:സാധാരണ പ്രവർത്തന വായു മർദ്ദം 4-5.5 ബാർ ആണ്. മർദ്ദം കുറവാണെങ്കിൽ പ്രസ്സിംഗിന്റെ ഫലപ്രാപ്തി കുറയും. അമിതമായ മർദ്ദം ന്യൂമാറ്റിക് ഭാഗങ്ങളുടെ തേയ്മാനം വേഗത്തിലാക്കുന്നു. ഉത്പാദന സമയത്ത് വായു സ്രോതസ്സിന്റെ മർദ്ദം ഇടയ്ക്കിടെ സ്ഥിരമാണെന്ന് ഉറപ്പാക്കുക.
4. യന്ത്രത്തിന്റെ ഘടനയും ഘടകങ്ങളും
Q10: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന്റെ 5 പ്രധാന അസംബ്ലികൾ ഏതൊക്കെയാണ്?
A10:5 മോഡുലാർ കോർ അസംബ്ലികൾ:
1. മെക്കാനിക്കൽ ഫ്രെയിം അസംബ്ലി; 2. ന്യൂമാറ്റിക് ഹോട്ട്-പ്രസ്സ് ആക്യുവേറ്റർ യൂണിറ്റ്; 3. ലേബൽ ഫീഡിംഗ് ടെൻഷൻ മെക്കാനിസം; 4. സെൻസർ ഡിറ്റക്ഷൻ അസംബ്ലി; 5. പിഎൽസി ടച്ച്-സ്ക്രീൻ ഇലക്ട്രിക്കൽ കൺട്രോൾ സിസ്റ്റം.
‑മെക്കാനിക്കൽ ഫ്രെയിം: മെഷീൻ ബേസും വർക്ക്ടേബിളും.
‑ന്യൂമാറ്റിക് ഹോട്ട്-പ്രസ്സ് ആക്യുവേറ്റർ യൂണിറ്റ്: പ്രസ്സിംഗ് സിലിണ്ടർ, ഹോട്ട്-പ്രസ്സ് ഹെഡ് മോഡ്യൂൾ.
ലേബൽ ഫീഡിംഗ് ടെൻഷൻ മെക്കാനിസം: ജപ്പാനിൽ നിന്ന് ഇറക്കുമതി ചെയ്ത സ്റ്റെപ്പർ മോട്ടോർ, ലേബൽ ബെൽറ്റ് ടെൻഷൻ നിയന്ത്രണ അസംബ്ലി.
-സെൻസർ ഡിറ്റക്ഷൻ അസംബ്ലി: ഇറക്കുമതി ചെയ്ത കളർ-മാർക്ക് സെൻസർ, നോ-വർക്ക്പീസ് ഡിറ്റക്ഷൻ സെൻസർ.
‑പിഎൽസി ടച്ച്സ്ക്രീൻ ഇലക്ട്രിക്കൽ കൺട്രോൾ സിസ്റ്റം: പിഎൽസി കൺട്രോളർ, ടച്ച് സ്ക്രീൻ, പിഐഡി ടെമ്പറേച്ചർ മൊഡ്യൂൾ, ഫ്രീക്വൻസി-കൺവേർഷൻ ഡ്രൈവ് യൂണിറ്റ്.
ചോദ്യം 11: കളർ-മാർക്ക് സെൻസറിന്റെ ധർമ്മം എന്താണ്?
A11: കൃത്യമായ സ്ഥാനനിർണ്ണയത്തിനായി ലേബലിലെ നിറം ഇത് വായിക്കുന്നു. ±0.02mm കൃത്യതയോടെ 7 നിറങ്ങൾ തിരിച്ചറിയുന്നത് ഇത് പിന്തുണയ്ക്കുന്നു. ലേബലിന്റെ നിറത്തിനനുസരിച്ച് സംവേദനക്ഷമത ക്രമീകരിക്കേണ്ടതാണ്. ലെൻസിലെ പൊടി നേരിട്ട് സ്ഥാനഭ്രംശത്തിന് കാരണമാകും.
ചോദ്യം 12: മോട്ടോർ റിവേഴ്സ്-റൊട്ടേഷൻ ടെൻഷൻ കൺട്രോൾ സിസ്റ്റത്തിന്റെ ധർമ്മങ്ങൾ എന്തൊക്കെയാണ്?
എ12:മോട്ടോറിന്റെ വിപരീത ഗതി ലേബൽ ബെൽറ്റ് നിരന്തരം മുറുക്കി നിർത്തുന്നു, ലേബൽ തെന്നിപ്പോകുന്നത് തടയുന്നു, തുടർച്ചയായ പ്രവർത്തനത്തിലെ സമയ തെറ്റുകൾ കുറയ്ക്കുന്നു, കൂടാതെ ഓരോ സൈക്കിളിലും സ്ഥിരമായ ഫീഡിംഗ് സ്ഥാനം ഉറപ്പാക്കുന്നു.
5. സുരക്ഷ, അറ്റകുറ്റപ്പണികൾ & തകരാറുകൾ പരിഹരിക്കൽ
ചോദ്യം 13: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീനിനെക്കുറിച്ചുള്ള സുരക്ഷാ നിർദ്ദേശങ്ങൾ എന്തൊക്കെയാണ്?
എ പതിമൂന്ന്:
വൈദ്യുതാഘാതം മൂലമുണ്ടാകാവുന്ന അപകടം ഒഴിവാക്കാൻ, മെഷീൻ മുഴുവനായും വിശ്വസനീയമായി ഗ്രൗണ്ട് ചെയ്യണം.
2.പോകുന്നതിനിടയിൽ കൈകൾ ഹോട്ട്-പ്രസ്സിന്റെ തലയ്ക്ക് താഴെ വെക്കരുത്, അല്ലാത്തപക്ഷം പൊള്ളലോ ഞെരിഞ്ഞമരുന്നോ ഉണ്ടാകാം.
3. അറ്റകുറ്റപ്പണികൾക്കും വൃത്തിയാക്കലിനും മുൻപ് പവർ, കംപ്രസ്ഡ് എയർ വിതരണം എന്നിവ ഓഫ് ചെയ്യുക. ഉയർന്ന താപനിലയിലായിരിക്കുമ്പോൾ ചൂടുള്ള പ്രസ്സ് ഹെഡ് തൊടരുത്.
4. മെഷീൻ പ്രവർത്തിക്കുമ്പോൾ ഇലക്ട്രിക്കൽ സംരക്ഷണ കവർ തുറക്കരുത്.
5. ആന്റി-മിസ്ഫയർ ഫംഗ്ഷൻ പ്രവർത്തനക്ഷമമായി നിലനിർത്തുക. ദീർഘകാലത്തേക്ക് നിർബന്ധിത ഉത്പാദനത്തിനായി വർക്ക്പീസ് ഇല്ലാത്തത് കണ്ടെത്തൽ പ്രവർത്തനക്ഷമമാക്കരുത്.
ചോദ്യം 14: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന്റെ മെയിൻ്റനൻസ് ഷെഡ്യൂൾ എന്താണ്?
A14:ഓരോ ഷിഫ്റ്റിലും: വർക്ക്ടേബിളിലെ അവശിഷ്ടങ്ങൾ വൃത്തിയാക്കുക; എയർ പ്രഷർ പരിശോധിക്കുക; കളർ-മാർക്ക് സെൻസറിന്റെയും നോ-വർക്ക്പീസ് സെൻസറിന്റെയും ലെൻസ് വൃത്തിയാക്കുക; ആന്റി-മിസ്ഫയർ ഫംഗ്ഷൻ ഉറപ്പുവരുത്തുക.
പ്രതിവാരം: എയർ പൈപ്പ് ജോഡികളിൽ ചോർച്ചയുണ്ടോയെന്ന് പരിശോധിക്കുക; ഹോട്ട്-ലേബൽ, ഹോട്ട്-സ്റ്റാമ്പിംഗ് മോഡുകൾ രണ്ടും പരീക്ഷിക്കുക; ലേബൽ ഫീഡിംഗ് ടെൻഷൻ കാലിബ്രേറ്റ് ചെയ്യുക.
ഓരോ ആറുമാസം കൂടുമ്പോൾ: എല്ലാ വൈദ്യുത ടെർമിനലുകളും ഉറപ്പിക്കുക; സിലിണ്ടർ സീലുകൾ പരിശോധിച്ച് പഴകിയിട്ടുണ്ടെങ്കിൽ മാറ്റിവയ്ക്കുക; പി.ഐ.ഡി.യുടെ താപനില കൃത്യത കാലിബ്രേറ്റ് ചെയ്യുക.
വാർഷികം: മെഷീൻ പൂർണ്ണമായി ഓവർഹോൾ ചെയ്യുക. സ്റ്റെപ്പർ മോട്ടോർ, ന്യൂമാറ്റിക് ഘടകങ്ങൾ എന്നിവയുടെ തേയ്മാനം വിലയിരുത്തുക, പഴകിയ സ്പെയർ പാർട്സുകൾ മാറ്റിസ്ഥാപിക്കുക.
ചോദ്യം 15: സാധാരണ തകരാറുകളും പരിഹാര മാർഗ്ഗങ്ങളും?
എ പതിനഞ്ച്:
- ലേബൽ പൊസിഷനിംഗ് ഓഫ്സെറ്റ്: കളർ-മാർക്ക് സെൻസർ ലെൻസ് വൃത്തിയാക്കുക, സെൻസർ സെൻസിറ്റിവിറ്റി പുനഃക്രമീകരിക്കുക; ലേബൽ-ബെൽറ്റ് ടെൻഷൻ പാരാമീറ്ററുകൾ പരിശോധിക്കുക; സ്റ്റെപ്പർ-മോട്ടോറിന്റെ നില ഉറപ്പുവരുത്തുക.
- വർക്ക്പീസ് ഇല്ലാതെ പ്രസ്സ് ചെയ്തപ്പോൾ പ്രവർത്തന തകരാർ (മിസ്ഫയർ): വർക്ക്പീസ് ഡിറ്റക്ഷൻ സെൻസറിന്റെ ലെൻസ് വൃത്തിയാക്കുക; സെൻസർ സിഗ്നൽ പരിശോധിക്കുക; ടച്ച് സ്ക്രീനിൽ ആന്റി-മിസ്ഫയർ ഫംഗ്ഷൻ പ്രവർത്തനക്ഷമമാക്കിയിട്ടുണ്ടെന്ന് ഉറപ്പുവരുത്തുക.
- ഉയർന്ന താപനില വ്യതിയാനം: പിഐഡി പാരാമീറ്റർ ക്രമീകരണം പരിശോധിക്കുക; ഇളകിയതോ കേടായതോ ആയ തെർമോകപ്പിൾ വയറിംഗ് പരിശോധിക്കുക.
- ലൂസ് ലേബൽ ബെൽറ്റും തെറ്റായ ഫീഡിംഗും: മോട്ടോറിന്റെ റിവേഴ്സ്-റൊട്ടേഷൻ ടെൻഷൻ പാരാമീറ്ററുകൾ ക്രമീകരിക്കുക; ലേബൽ റീലിൽ തടസ്സങ്ങളുണ്ടോ എന്ന് പരിശോധിക്കുക.
- മർദ്ദം കുറവാണെങ്കിൽ: എയർ പ്രഷർ 4-5.5 ബാർ എന്ന പരിധിയിലാണെന്ന് ഉറപ്പാക്കുക, പൈപ്പുകളിലെ ചോർച്ചയും സിലിണ്ടറിലെ തകരാറുകളും പരിശോധിക്കുക.
6. മോഡൽ തിരഞ്ഞെടുക്കൽ
ചോദ്യം 16: ALT-500 ഓട്ടോമാറ്റിക് ലേബൽ ട്രാൻസ്ഫർ മെഷീന് ഏതൊക്കെ ഉപഭോക്താക്കളാണ് അനുയോജ്യമായത്?
A16: ഷൂ നിർമ്മാണം, തുകൽ, സമ്മാന ഫാക്ടറികൾ എന്നിവയ്ക്ക് ശുപാർശ ചെയ്യുന്നു. ഫ്ലാറ്റ് ഇൻസോളുകൾ, ആർക്ക് ഇൻസോളുകൾ, ഷൂ ടങ്ഗുകൾ, ഹോട്ട്-ലേബൽ, ഹോട്ട്-സ്റ്റാമ്പിംഗ് ആവശ്യകതകളുള്ള തുകൽ എന്നിവ സംസ്കരിക്കുന്നതിന്. കൈകൊണ്ട് വർക്ക്പീസ് ലോഡ് ചെയ്യുന്ന, ഇടത്തരം മുതൽ ചെറിയ അളവിലുള്ള വിവിധതരം ഉൽപ്പന്നങ്ങൾ ഉണ്ടാക്കാൻ ഇത് അനുയോജ്യമാണ്. പൂർണ്ണമായും ഓട്ടോമാറ്റിക് ആയ ഇൻസോൾ ലോഡിംഗ്, അൺലോഡിംഗ് അസംബ്ലി ലൈൻ ആവശ്യമാണെങ്കിൽ, AF-IM01 / AF-IM02 മോഡലുകൾ തിരഞ്ഞെടുക്കുക. പൊതുവായ തുണി ഹീറ്റ്-പ്രസ്സ് ആവശ്യങ്ങൾക്കായി HP2‑40×60, HP‑38 അല്ലെങ്കിൽ H‑SD09‑38 സീരീസ് തിരഞ്ഞെടുക്കുക.