ASFROM ഇൻസോൾ ലോഗോ ട്രാൻസ്ഫർ മെഷീൻ പതിവുചോദ്യങ്ങൾ
ASFROM ഇൻസോൾ ലോഗോ ട്രാൻസ്ഫർ മെഷീൻ പതിവുചോദ്യങ്ങൾ
ഇൻസോൾ ലോഗോ ട്രാൻസ്ഫർ മെഷീൻ ബേസ്: ചോദ്യോത്തരങ്ങൾ
ഒന്ന്. അടിസ്ഥാന ഉൽപ്പന്ന വിവരങ്ങൾ
ചോദ്യം 1: എഎഫ്-ഐഎം02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീൻ എന്താണ്?
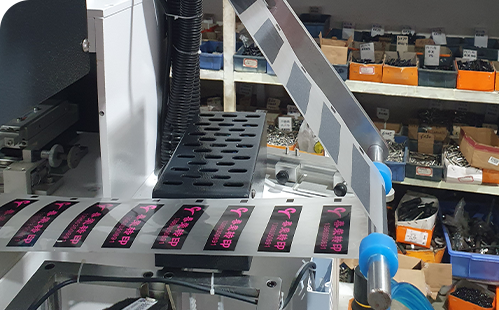
A1: AF-IM02 (ഡ്യുവൽ-ഫൂട്ട്) ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീൻ, AF-IM01 സിംഗിൾ-ഫൂട്ട് മോഡലിന്റെ നവീകരിച്ച പതിപ്പാണ്. ഇത് ഇൻസോളുകൾക്കായി മാത്രം നിർമ്മിച്ച, പൂർണ്ണമായും ഓട്ടോമാറ്റിക് ആയ ഒരു ന്യൂമാറ്റിക് ട്രാൻസ്ഫർ ഉപകരണമാണ്. ഇത് പിസി+എച്ച്എംഐ ടച്ച്-സ്ക്രീൻ നിയന്ത്രണ സംവിധാനം ഉപയോഗിക്കുന്നു, കൂടാതെ ഓട്ടോമാറ്റിക് ഗ്രിപ്പർ ലോഡിംഗ്/അൺലോഡിംഗ്, സെക്കൻഡറി പൊസിഷനിംഗ് തിരുത്തൽ, ലേബൽ-ഫിലിം ടെൻഷൻ നിയന്ത്രണം എന്നിവയും ഇതിൽ സജ്ജീകരിച്ചിരിക്കുന്നു. സവിശേഷമായ സിൻക്രണസ് ഡബിൾ-സ്റ്റേഷൻ ഹോട്ട് സ്റ്റാമ്പിംഗ് ഒരു സൈക്കിളിൽ ഇടത്, വലത് പാദങ്ങളുടെ ഇൻസോളുകൾ പൂർത്തിയാക്കുന്നു. ഷൂ ഫാക്ടറികളിലെ വൻതോതിലുള്ള ഓട്ടോമാറ്റിക് ട്രേഡ്മാർക്ക് സ്റ്റാമ്പിംഗിനായി, സിംഗിൾ-ഫൂട്ട് മോഡലുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ ഉത്പാദന ശേഷി 100% വർദ്ധിപ്പിച്ചു.
ചോദ്യം 2: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന്റെ പ്രധാന സാങ്കേതിക പാരാമീറ്ററുകൾ എന്തൊക്കെയാണ്?
എ2:പ്രധാന ഘടകങ്ങൾ താഴെ പറയുന്നവയാണ്:
1. മോഡൽ നമ്പർ: AF‑IM02
2.വോൾട്ടേജ്: 220V/50HZ 1-ഫേസ്
3.നിലവിലെ: 4.5A
4.മൊത്തം കരുത്ത്:1KW
5.പ്രവർത്തന വായു മർദ്ദം:5-6kg/cm²,ശുപാർശ ചെയ്യുന്നത്
5.5 കിലോഗ്രാം/ചതുരശ്ര സെന്റിമീറ്റർ
6.യന്ത്രത്തിന്റെ അളവുകൾ: 1000×700×1800 മിമി
7.ശുദ്ധ ഭാരം:250 കിലോഗ്രാം
ചോദ്യം 3: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന്റെ പ്രധാന സവിശേഷതകൾ എന്തൊക്കെയാണ്?
എ3:
1. ദൃശ്യപരമായ പ്രവർത്തനത്തിനായി ഉയർന്ന റെസല്യൂഷനുള്ള HMI ടച്ച് സ്ക്രീനോടുകൂടിയ പിസി ഇന്റലിജന്റ് കൺട്രോൾ സിസ്റ്റം. ഓപ്പറേഷൻ പേജ്, പാരാമീറ്റർ പേജ്, മാനുവൽ കമ്മീഷനിംഗ് പേജ്, I/O സ്റ്റാറ്റസ് നിരീക്ഷണം, അലാറം സന്ദേശ പേജ് എന്നിവ ഇതിലുണ്ട്. ഇത് പ്രൊഡക്ഷൻ കൗണ്ടറിനെ പിന്തുണയ്ക്കുന്നു. ഓരോ ആക്യുവേറ്ററും മാനുവൽ മോഡിൽ സ്വതന്ത്രമായി പരീക്ഷിക്കാൻ സാധിക്കും, കൂടാതെ തകരാർ സംഭവിക്കുമ്പോൾ ഓട്ടോമാറ്റിക് അലാറം അറിയിപ്പും ലഭിക്കും.
2. കൃത്യതയുള്ള ന്യൂമാറ്റിക് ആക്യുവേറ്ററുകൾ. ഉയർന്ന കൃത്യതയുള്ള ന്യൂമാറ്റിക് ഘടകങ്ങൾ വേഗതയേറിയ പ്രതികരണത്തിനും സ്ഥിരതയുള്ള പ്രവർത്തന പ്രകടനത്തിനും വേണ്ടിയുള്ള എല്ലാ ചലനങ്ങളെയും നയിക്കുന്നു.
3. പൂർണ്ണമായും ഓട്ടോമാറ്റിക് ആയ ലോഡിംഗ്-അൺലോഡിംഗ് സംവിധാനം. മാനുവൽ അധ്വാനം കുറയ്ക്കുന്നതിനായി, ഇൻസോളുകൾ സ്വയമേവ എടുക്കുകയും, മാറ്റുകയും, ശേഖരിക്കുകയും ചെയ്യുന്ന ബുദ്ധിപരമായ ഗ്രിപ്പർ.
4. സ്റ്റാമ്പിംഗ് സ്ഥാന വ്യതിയാനം പൂജ്യമാക്കുന്നതിനായി, പ്രീ-പൊസിഷനിംഗും ഫോട്ടോ-ഇലക്ട്രിക് ഫൈൻ അഡ്ജസ്റ്റ്മെന്റും സംയോജിപ്പിക്കുന്ന ഇരട്ട സെക്കൻഡറി പ്രിസിഷൻ പൊസിഷനിംഗ് സിസ്റ്റം. ഉയർന്ന ഉത്പാദനക്ഷമതയ്ക്കായി പൊസിഷനിംഗ് ഫംഗ്ഷൻ പ്രവർത്തനരഹിതമാക്കാൻ സാധിക്കും.
5. ലേബൽ ഫിലിമിനായുള്ള ഡൈനാമിക് ടെൻഷൻ നിയന്ത്രണം. ഗ്രാഫിക് വികൃതികൾ തടയുന്നതിനും വ്യക്തവും പൂർണ്ണവുമായ പ്രിന്റിംഗ് ഫലം ഉറപ്പാക്കുന്നതിനും, ലേബൽ-പുള്ളിംഗ് മോട്ടോർ ട്രാൻസ്ഫർ ഫിലിമിന് സ്വയമേവ ടെൻഷൻ നൽകുകയും അത് പരത്തുകയും ചെയ്യുന്നു.
6. സിൻക്രണസ് ഡബിൾ-സ്റ്റേഷൻ ഹോട്ട് സ്റ്റാമ്പിംഗ് സാങ്കേതികവിദ്യ. ഇടത്-കാൽ, വലത്-കാൽ ഇൻസോളുകൾ ഒരേ സമയം സ്റ്റാമ്പ് ചെയ്യാൻ സാധിക്കും. ഒറ്റ സൈക്കിളിൽ രണ്ട് വർക്ക്പീസുകൾ പൂർത്തിയാക്കുന്നു, സിംഗിൾ-ഫൂട്ട് മോഡലുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ ശേഷി 100% വർദ്ധിച്ചു.


2. ബാധകമായ വ്യവസായങ്ങളും വസ്തുക്കളും
ചോദ്യം 4: AF‑IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന് ഏതൊക്കെ ഉൽപ്പന്നങ്ങളും മെറ്റീരിയലുകളും പ്രോസസ്സ് ചെയ്യാൻ കഴിയും?
വിവിധ ഇൻസോളുകളുടെ ട്രേഡ്മാർക്ക് ഹീറ്റ്-ട്രാൻസ്ഫർ സ്റ്റാമ്പിംഗിനായി പ്രത്യേകം ഉപയോഗിക്കുന്നതും, ഇൻസോൾ ഹീറ്റ്-ട്രാൻസ്ഫർ ലേബൽ ഫിലിമുമായി പൊരുത്തപ്പെടുന്നതുമാണ്.
ചോദ്യം 5: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീൻ പ്രധാനമായും ഏതൊക്കെ ഉത്പാദന സാഹചര്യങ്ങൾക്കാണ് ഉപയോഗിക്കുന്നത്?
A5: ഷൂ നിർമ്മാണ ഫാക്ടറികളിലും ഇൻസോൾ സംസ്കരണ പ്ലാന്റുകളിലും പ്രയോഗിക്കുന്നത്. ഇൻസോൾ ട്രേഡ്മാർക്കുകളുടെ വൻതോതിലുള്ള, ഔട്ടോമാറ്റിക് ഹീറ്റ്-ട്രാൻസ്ഫർ ഉത്പാദനത്തിന് അനുയോജ്യം.
III. പ്രയോജനം, സ്ഥാപിക്കൽ, കമ്മീഷനിംഗ്
Q6: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന് ആവശ്യമായ യൂട്ടിലിറ്റി സൗകര്യങ്ങൾ എന്തൊക്കെയാണ്?
A6: പവർ സപ്ലൈ: 220V 50Hz സിംഗിൾ-ഫേസ്, വിശ്വസനീയമായ പ്രൊട്ടക്റ്റീവ് അർത്തിംഗ് നിർബന്ധമാണ്. എയർ സപ്ലൈ: പുറത്തുനിന്നുള്ള കംപ്രസ്ഡ് എയർ സ്രോതസ്സ്, പ്രവർത്തന മർദ്ദം 5-6kg/cm², ശുപാർശ ചെയ്യുന്നത് 5.5kg/cm². പ്രവർത്തനത്തിനും അറ്റകുറ്റപ്പണികൾക്കും ആവശ്യമായ സ്ഥലം കരുതണം.
Q7: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീൻ സ്ഥാപിക്കുന്നതിനും സ്ഥാനം നിശ്ചയിക്കുന്നതിനുമുള്ള ആവശ്യകതകൾ എന്തൊക്കെയാണ്??
A7:യന്ത്രം പരന്നതും ഉറപ്പുള്ളതുമായ തറയിൽ സ്ഥാപിക്കുക. പ്രവർത്തനസമയത്ത് നീങ്ങുന്നതും കുലുങ്ങുന്നതും ഒഴിവാക്കാൻ ഇൻസ്റ്റാൾ ചെയ്ത ശേഷം കാസ്റ്റർ ബ്രേക്കുകൾ ലോക്ക് ചെയ്യുക. അറ്റകുറ്റപ്പണികൾക്കായി യന്ത്രത്തിന് ചുറ്റും ആവശ്യമായ അകലം നിലനിർത്തുക. ഈർപ്പവും കനത്ത പൊടിയുമുള്ള പരിസ്ഥിതിയിൽ നിന്ന് അകറ്റി വെക്കുക.
Q8: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന്റെ പൂർണ്ണമായ ടെസ്റ്റ്-റണ്ണിംഗ് പ്രവർത്തന നടപടിക്രമം എന്താണ്?
എ8:
1. വിശ്വസനീയമായ അർത്തിംഗ് ഉറപ്പുവരുത്തുക, കംപ്രസ്ഡ് എയർ പൈപ്പ് ഘടിപ്പിക്കുക, എയർ പ്രഷർ ക്രമീകരിക്കുക, കാസ്റ്റർ ബ്രേക്കുകൾ ലോക്ക് ചെയ്യുക.
2. പവർ ഓൺ ചെയ്യുക, പാരാമീറ്റർ പേജിലേക്ക് പോയി താപനില, പ്രസ്സിംഗ് സമയം, ട്രാവേഴ്സ് വേഗത, ട്രാൻസ്ഫർ സ്റ്റെപ്പിംഗ് വേഗത, ഗ്രിപ്പർ പിക്ക്/റിലീസ് സമയം, പൊസിഷനിംഗ് സമയം എന്നിവയുൾപ്പെടെയുള്ള പ്രോസസ്സ് പാരാമീറ്ററുകൾ സജ്ജീകരിക്കുക.
3. മാനുവൽ പേജിലേക്ക് മാറുക, സിലിണ്ടറുകൾ, മോട്ടോറുകൾ, ട്രാൻസ്ഫർ-അലൈൻമെൻ്റ് ആക്ഷൻ എന്നിവ ഓരോന്നായി ടെസ്റ്റ് ചെയ്യുക, ഫോട്ടോ-ഇലക്ട്രിക് അലൈൻമെൻ്റ് കാലിബ്രേഷൻ പൂർത്തിയാക്കുക.
4. I/O നിരീക്ഷണ പേജിൽ എല്ലാ ഹോം-പൊസിഷൻ സിഗ്നലുകളും പ്രവർത്തനക്ഷമമാക്കിയിട്ടുണ്ടെന്ന് ഉറപ്പാക്കുക.
5. ഓപ്പറേഷൻ പേജിൽ പ്രവേശിച്ച് ലേബൽ-പുള്ളിംഗ് മോട്ടോർ ഓൺ ചെയ്യുക. ഇടത്, വലത് ഇൻസോളുകളുടെ സിൻക്രണസ് സ്റ്റാമ്പിംഗ് സ്ഥാനവും പ്രിന്റിംഗ് ഗുണനിലവാരവും ഉറപ്പുവരുത്തുന്നതിനായി ട്രയൽ പ്രൊഡക്ഷൻ നടത്തുക.
6. പരീക്ഷണ ഓട്ടിൽ അംഗീകാരം ലഭിച്ച ശേഷം ഓട്ടോ-മോഡ് ബഹുജന ഉത്പാദനം ആരംഭിക്കുക. ആവശ്യാനുസരണം സെക്കൻഡറി പൊസിഷനിംഗ് പ്രവർത്തനക്ഷമമാക്കുകയോ നിർജ്ജീവമാക്കുകയോ ചെയ്യുക. മെഷീൻ ഇടത്-കാൽ, വലത്-കാൽ ഇൻസോളുകൾക്കായി ഒരേ സമയം സ്റ്റാമ്പിംഗ് നടത്തുന്നു.
7. എമർജൻസി-സ്റ്റോപ്പ് അല്ലെങ്കിൽ തകരാറിന് ശേഷം 【ഫുൾ റീസെറ്റ്】 നടത്തുക. റീസെറ്റ് പൂർത്തിയായതിന് ശേഷം മാത്രമേ ഓട്ടോ-റൺ പുനരാരംഭിക്കാൻ സാധിക്കുകയുള്ളൂ.
Q9: എയർ പ്രഷർ ക്രമീകരിക്കുമ്പോൾ എന്തെല്ലാം മുൻകരുതലുകൾ സ്വീകരിക്കണം?
A9: സാധാരണ പ്രവർത്തന വായു മർദ്ദം 5-6kg/cm² ആണ്, ശുപാർശ ചെയ്യുന്ന മൂല്യം 5.5kg/cm² ആണ്. മർദ്ദം വളരെ കുറവാണെങ്കിൽ സിലിണ്ടറിന്റെ ചലനം ദുർബലമാവുകയും ഗ്രിപ്പിംഗ് അസ്ഥിരമാവുകയും ചെയ്യും. അമിതമായി ഉയർന്ന മർദ്ദം ന്യൂമാറ്റിക് ഘടകങ്ങളുടെ തേയ്മാനം വേഗത്തിലാക്കുന്നു. ഡ്യുവൽ-സ്റ്റേഷൻ ഡിസൈനിന്റെ ഉയർന്ന ലോഡ് കാരണം, ഉത്പാദന സമയത്ത് വായു സ്രോതസ്സിന്റെ മർദ്ദം ഇടയ്ക്കിടെ പരിശോധിക്കുക.
4. യന്ത്രത്തിന്റെ ഘടനയും ഘടകങ്ങളും
Q10: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന്റെ 5 പ്രധാന അസംബ്ലികൾ ഏതൊക്കെയാണ്?
A10:5 മോഡുലാർ കോർ അസംബ്ലികൾ:
1. മെക്കാനിക്കൽ ഫ്രെയിം അസംബ്ലി; 2. ന്യൂമാറ്റിക് ആക്യുവേറ്റർ യൂണിറ്റ്; 3. ഇൻസോൾ ഫീഡിംഗ് & കളക്റ്റിംഗ് അസംബ്ലി; 4. ട്രാൻസ്ഫർ-ഫിലിം ഫീഡിംഗ് & പൊസിഷനിംഗ് മെക്കാനിസം; 5. പിസി ടച്ച്-സ്ക്രീൻ ഇലക്ട്രിക്കൽ കൺട്രോൾ സിസ്റ്റം.
‑മെക്കാനിക്കൽ ഫ്രെയിം: പ്രധാന ഫ്രെയിം, കാസ്റ്റർ ബ്രേക്കുകൾ, ഡ്യുവൽ-സ്റ്റേഷൻ ഇൻഡെക്സ് പ്ലേറ്റ്.
‑ന്യൂമാറ്റിക് ആക്യുവേറ്റർ യൂണിറ്റ്: ഡ്യുവൽ-സ്റ്റേഷൻ പ്രസ്സിംഗ് സിലിണ്ടറുകൾ, നീഡിൽ-ക്ലോ സിലിണ്ടർ, പൊസിഷനിംഗ് സിലിണ്ടർ, ന്യൂമാറ്റിക് വാൽവ് ബാങ്കുകൾ.
‑ഇൻസോൾ ഫീഡിംഗ് & കളക്റ്റിംഗ് അസംബ്ലി: ഡ്യുവൽ ഫീഡിംഗ് ഹോപ്പറുകൾ, റിസീവിംഗ് ഹോപ്പർ, ഒപ്റ്റിക്കൽ ഫൈബർ ലെവൽ സെൻസർ, പ്രോക്സിമിറ്റി ലിമിറ്റ് സ്വിച്ചുകൾ.
‑ട്രാൻസ്ഫർ‑ഫിലിം ഫീഡിംഗ് & പൊസിഷനിംഗ് മെക്കാനിസം: ലേബൽ-പുള്ളിംഗ് മോട്ടോർ, ടെൻഷൻ യൂണിറ്റ്, ഫോട്ടോ-ഇലക്ട്രിക് അലൈൻമെൻ്റ് സെൻസർ.
‑പിസി ടച്ച്-സ്ക്രീൻ ഇലക്ട്രിക്കൽ കൺട്രോൾ സിസ്റ്റം: എച്ച്എംഐ ടച്ച് പാനൽ, ഐ/ഒ സിഗ്നൽ അക്വിസിഷൻ മൊഡ്യൂൾ, അലാറം യൂണിറ്റ്, പ്രൊഡക്ഷൻ കൗണ്ടർ മൊഡ്യൂൾ.
ചോദ്യം 11: സിൻക്രണസ് ഡബിൾ-സ്റ്റേഷൻ ഹോട്ട് സ്റ്റാമ്പിംഗ് എന്ത് നേട്ടങ്ങളാണ് നൽകുന്നത്?
A11: ഈ മെഷീന് ഒരു പ്രവർത്തന ചക്രത്തിനുള്ളിൽ ഇടത്, വലത് പാദങ്ങളിലെ ഇൻസോളുകളുടെ ഹോട്ട് സ്റ്റാമ്പിംഗ് പൂർത്തിയാക്കാൻ കഴിയും. AF-IM01 സിംഗിൾ-ഫൂട്ട് മോഡലുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ ഉത്പാദന ശേഷി 100% വർദ്ധിപ്പിച്ചിരിക്കുന്നു. ഇടത്, വലത് ഇൻസോളുകൾക്ക് ഒരുപോലെ സ്ഥാനകൃത്യത ഉറപ്പുവരുത്തിക്കൊണ്ട്, വലിയ അളവിലുള്ള ഇൻസോൾ ഓർഡറുകൾ നിറവേറ്റാൻ ഇതിന് സാധിക്കും.
ചോദ്യം 12: ഒപ്റ്റിക്കൽ ഫൈബർ ലെവൽ സെൻസറിന്റെ ധർമ്മങ്ങൾ എന്തൊക്കെയാണ്?
A12: ഇൻസോളിന്റെ ലെവൽ കണ്ടെത്തുന്നതിനായി ഫീഡിംഗ് ഹോപ്പറിൽ ഘടിപ്പിച്ചിരിക്കുന്നു. ഇൻസോൾ ഓപ്റ്റിക്കൽ ഫൈബർ സെൻസറിൽ നിന്ന് 2-5 മില്ലിമീറ്റർ അകലെയാകുമ്പോൾ ഹോപ്പർ തനിയെ ഉയരുന്നത് നിർത്തും, ഇത് ഇൻസോളിന് കേടുപാടുകൾ സംഭവിക്കുന്നത് ഒഴിവാക്കാൻ സഹായിക്കുന്നു. സെൻസറിന്റെ പ്രതലത്തിലെ പൊടി പതിവായി വൃത്തിയാക്കുക.
5. സുരക്ഷ, അറ്റകുറ്റപ്പണികൾ & തകരാറുകൾ പരിഹരിക്കൽ
Q13: AF‑IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീനിനെക്കുറിച്ചുള്ള സുരക്ഷാ നിർദ്ദേശങ്ങൾ എന്തൊക്കെയാണ്?
എ പതിമൂന്ന്:
വൈദ്യുതാഘാതം മൂലമുണ്ടാകാവുന്ന അപകടം ഒഴിവാക്കാൻ, മെഷീൻ മുഴുവനായും വിശ്വസനീയമായി ഗ്രൗണ്ട് ചെയ്യണം.
2. പ്രവർത്തന സമയത്ത് സിലിണ്ടറുകളുടെ ചലിക്കുന്ന ഭാഗങ്ങളിലും, ഡ്യുവൽ-സ്റ്റേഷൻ പ്രസ്സിംഗ് മോൾഡിലും, ഇൻഡെക്സ് പ്ലേറ്റിലും കൈകൾ വെക്കരുത്, ഇത് വിരലുകൾ കുരുങ്ങുകയോ ഞെരിഞ്ഞമരുകയോ ചെയ്യുന്നതിനെ തടയാൻ സഹായിക്കും.
3. കമ്മീഷനിംഗിനും പരിശോധനയ്ക്കുമായി മാനുവൽ മോഡിലേക്ക് മാറ്റുക. അറ്റകുറ്റപ്പണികൾക്ക് മുമ്പ് വൈദ്യുതിയും വായുവിൻ്റെ വിതരണവും വിച്ഛേദിക്കുക.
4. എമർജൻസി-സ്റ്റോപ്പിന് ശേഷം ഫുൾ റീസെറ്റ് നിർബന്ധമായും നടപ്പിലാക്കണം. ഓട്ടോ-പ്രൊഡക്ഷൻ വീണ്ടും ആരംഭിക്കുന്നതിന് മുമ്പ് എല്ലാ സംവിധാനങ്ങളും ഹോം പൊസിഷനിലേക്ക് മടങ്ങിയെത്തിയെന്ന് ഉറപ്പാക്കുക.
5. ന്യൂമാറ്റിക് ഘടകങ്ങൾക്ക് വെള്ളം മൂലമുണ്ടാകുന്ന കേടുപാടുകൾ ഒഴിവാക്കാൻ, കംപ്രസ്ഡ് എയർ സ്രോതസ്സ് ഉണങ്ങിയതായി സൂക്ഷിക്കുക. ഡ്യുവൽ-സ്റ്റേഷൻ മോഡലിന്റെ ഉയർന്ന ലോഡ് കാരണം, എയർ-പൈപ്പ് ജോയിന്റ് സീലിംഗ് പതിവായി പരിശോധിക്കുക.
ചോദ്യം 14: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന്റെ മെയിന്റനൻസ് ഷെഡ്യൂൾ എന്താണ്?
A14:ഓരോ ഷിഫ്റ്റിലും: ഹോപ്പറുകൾക്കുള്ളിലെ അവശിഷ്ടങ്ങൾ വൃത്തിയാക്കുക; സ്ഥിരമായ എയർ പ്രഷർ ഉറപ്പുവരുത്തുക; അലാറം സന്ദേശങ്ങൾ പരിശോധിക്കുക; ഒപ്റ്റിക്കൽ ഫൈബർ, പ്രോക്സിമിറ്റി സെൻസറുകൾ എന്നിവ പൊടിപടലങ്ങളില്ലാതെ സൂക്ഷിക്കുക.
പ്രതിവാരം: എയർ പൈപ്പിൽ ചോർച്ചയുണ്ടോയെന്ന് പരിശോധിക്കുക; എല്ലാ ഡ്യുവൽ-സ്റ്റേഷൻ സിലിണ്ടറുകളുടെയും ചലനം പരീക്ഷിക്കുക; ഫോട്ടോ-ഇലക്ട്രിക് അലൈൻമെൻ്റ് സെൻസറിൻ്റെ സ്ഥാനം കാലിബ്രേറ്റ് ചെയ്യുക; എമർജൻസി-സ്റ്റോപ്പ് & റീസെറ്റ് പ്രവർത്തനം ഉറപ്പുവരുത്തുക.
ഓരോ ആറുമാസത്തിലും: ന്യൂമാറ്റിക് ഫിറ്റിംഗുകളും സോളനോയിഡ് വാൽവുകളും പരിശോധിക്കുക; സിലിണ്ടർ സീലുകൾ പരിശോധിച്ച് ആവശ്യമെങ്കിൽ മാറ്റിവയ്ക്കുക; ഇലക്ട്രിക്കൽ ടെർമിനലുകൾ ഉറപ്പിക്കുക.
വാർഷികം: മെഷീൻ പൂർണ്ണമായി ഓവർഹോൾ ചെയ്യുക. ന്യൂമാറ്റിക് ഭാഗങ്ങളുടെ തേയ്മാനം വിലയിരുത്തുകയും പഴകിയ ഘടകങ്ങൾ മാറ്റിസ്ഥാപിക്കുകയും ചെയ്യുക.
ചോദ്യം 15: സാധാരണ തകരാറുകളും പരിഹാര മാർഗ്ഗങ്ങളും?
എ പതിനഞ്ച്:
- ഓട്ടോ മോഡ് ആരംഭിക്കാൻ കഴിയുന്നില്ല: I/O സ്റ്റാറ്റസ് പേജിലേക്ക് പോയി ഇൻഡെക്സ് പ്ലേറ്റിന്റെ ഹോം-പൊസിഷൻ സിഗ്നലുകൾ, പിക്കപ്പ് സിലിണ്ടർ അപ്പർ ലിമിറ്റ്, പ്രസ്സിംഗ് സിലിണ്ടർ അപ്പർ ലിമിറ്റ്, പൊസിഷനിംഗ് സിലിണ്ടർ എന്നിവ ആക്റ്റിവേറ്റ് ചെയ്തിട്ടുണ്ടെന്ന് ഉറപ്പുവരുത്തുക. അലാറം വിൻഡോയിൽ ഫോൾട്ട് കോഡുകൾ വായിക്കുക.
- ട്രേഡ്മാർക്ക് സ്റ്റാമ്പിംഗ് പൊസിഷൻ ഓഫ്സെറ്റ് (ഒറ്റവശത്ത് അല്ലെങ്കിൽ ഇരുവശത്തും): ട്രാൻസ്ഫർ അലൈൻമെൻ്റ് വീണ്ടും ക്രമീകരിക്കുക, ഫോട്ടോ-ഇലക്ട്രിക് അലൈൻമെൻ്റ് സെൻസർ ക്രമീകരിക്കുക, ഡ്യുവൽ-സ്റ്റേഷൻ പ്രസ്സിംഗ് സിലിണ്ടറുകളും സെക്കൻഡറി-പൊസിഷനിംഗ് സിലിണ്ടർ ചലനവും പരിശോധിക്കുക, പ്രോസസ്സ് പാരാമീറ്ററുകൾ ഉറപ്പുവരുത്തുക.
- ചുളുങ്ങിയതോ രൂപഭേദം വന്നതോ ആയ പ്രിന്റ് ചെയ്ത ലേബൽ: ലേബൽ വലിക്കുന്ന മോട്ടോർ ഓൺ ചെയ്തിട്ടുണ്ടെന്ന് ഉറപ്പാക്കുക, ട്രാൻസ്ഫർ സ്റ്റെപ്പിംഗ് വേഗത ക്രമീകരിക്കുക, ലേബൽ-ഫിലിം ടെൻഷൻ മെക്കാനിസം പരിശോധിക്കുക.
- ഫീഡിംഗ് ഹോപ്പർ തനിയെ ഉയരുന്നത് നിൽക്കുന്നില്ല: ഒപ്റ്റിക്കൽ ഫൈബർ സെൻസറിനും ഇൻസോളിന്റെ വശത്തേക്കുള്ള പ്രതലത്തിനും ഇടയിലുള്ള ദൂരം 2-5 മില്ലിമീറ്ററായി ക്രമീകരിക്കുക, സെൻസർ ലെൻസിലെ പൊടി വൃത്തിയാക്കുക.
- സിലിണ്ടറിന്റെ പ്രവർത്തനം ദുർബലം: എയർ പ്രഷർ 5-6kg/cm² എത്തുന്നുണ്ടെന്ന് ഉറപ്പുവരുത്തുക, പൈപ്പുകളിലെ ചോർച്ച പരിശോധിക്കുക, സോളനോയിഡ് വാൽവിന്റെ തകരാർ പരിശോധിക്കുക.
6. മോഡൽ തിരഞ്ഞെടുക്കൽ
ചോദ്യം 16: AF-IM02 ഓട്ടോമാറ്റിക് ഇൻസോൾ ട്രാൻസ്ഫർ പ്രിന്റിംഗ് മെഷീന് ഏതൊക്കെ ഉപഭോക്താക്കളാണ് അനുയോജ്യർ?
A16: ഷൂ ഫാക്ടറികൾക്കും ഇൻസോൾ നിർമ്മാതാക്കൾക്കും, വലിയ അളവിലുള്ള ഇൻസോൾ ട്രേഡ്മാർക്ക് ഹീറ്റ് ട്രാൻസ്ഫർ ആവശ്യമുള്ളവർക്കും, ഓട്ടോമേഷൻ, തൊഴിൽ ചെലവ് കുറയ്ക്കൽ, ഉയർന്ന സ്ഥാന നിർണ്ണയ കൃത്യത, ഇടത്-വലത് ഇൻസോളുകൾ ഒരുമിച്ച് പ്രോസസ്സ് ചെയ്യൽ എന്നിവ ആഗ്രഹിക്കുന്ന സാഹചര്യങ്ങളിൽ ഇത് ശുപാർശ ചെയ്യുന്നു. ഇത് ഇൻസോൾ ലേബൽ ട്രാൻസ്ഫറിനായി മാത്രമുള്ളതാണ്, സാധാരണ തുണി ഹീറ്റ്-പ്രസ്സ് ജോലികൾക്ക് അനുയോജ്യമല്ല. സാധാരണ തുണി പ്രോസസ്സിംഗിനായി HP2-40×60, HP-38 അല്ലെങ്കിൽ H-SD09-38 യൂണിവേഴ്സൽ ഹീറ്റ്-പ്രസ്സ് സീരീസ് തിരഞ്ഞെടുക്കുക. കുറഞ്ഞ അളവിലുള്ള ഉത്പാദനത്തിന് AF-IM01 സിംഗിൾ-ഫൂട്ട് മോഡൽ തിരഞ്ഞെടുക്കുക.